
Dîroka Weşanê: 14ê Tebaxa 2026an
Nivîskar: Hu Yanwei, Pisporê Teknîkî yê Cymber Metal
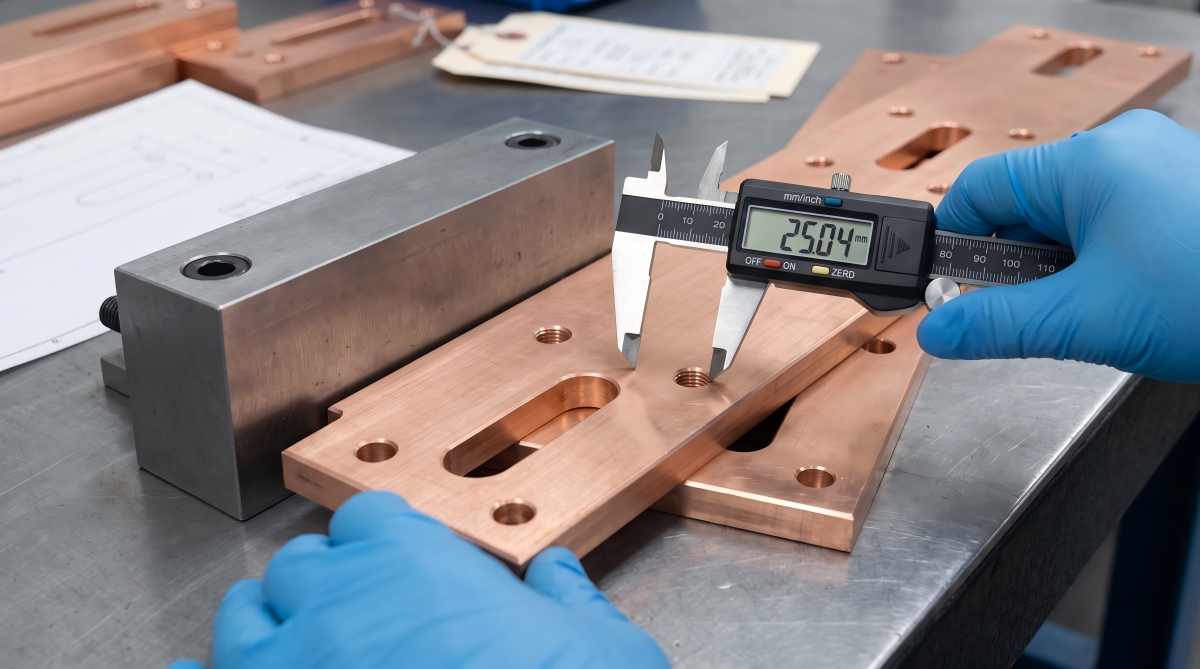
Plaqeyeke otobûsê ya sifir dikare bi rapora pola û konduktîvîteyê ya rast bigihîje û dîsa jî xeta montajê rawestîne.
Têkçûna asayî bi awayekî êşdar asayî ye: her qutra qulikê ji teftîşê derbas dibe, lê qalib ji qiraxek nehatî makînekirin hatiye pîvandin, plakaya valahiyê kêm kiriye, an jî plaka di dema teftîşê de hatiye rastkirin û piştî berdanê dîsa hatiye danîn. Tîma kirînê li ser nirxa pêşniyarê teserûf kiriye. Hilberînê ji bo rijandina destan, qutiyên redkirî û barkirina lezgîn a nû pere daye.
Ew e karê rastîn êçêkirina xwerû ya plakaya otobûsa sifirEw ne tenê birîna sifir û kolandina kunan e. Dabînker divê pêdiviyên elektrîkî, mekanîkî û montajê veguherîne rêyek materyalê ya kontrolkirî, pergala daneyê, rêza makînekirinê, taybetmendiya rûberê û plana teftîşê.
Di vê rêbernameyê de, ev têgeh tê wateya çêkirina otobareke hilgirê herikînê ji plakaya sifir an jî bareke çargoşeyî. "Plaqa otobarê" ne formeke berhemê ya standardkirî ya cîhanî ye. Parçeyek ku wekî plaka hatiye kirîn û parçeyek ku wekî bareke otobarê an jî bareke çargoşeyî hatiye kirîn, dikarin di bin standardên materyal û toleransên aşxaneyê yên cuda de bin, her çend nexşeyên qedandî dişibin hev.
Cymber Metal rûpelek bazirganî heye ji boçêkirina xwerû ya plakaya otobûsa sifirEv rêber pirsên dijwartir ên ku divê berî ku kişandin bibe fermanek kirîna girseyî werin çareser kirin, vedibêje.
Bersiva Bilez: Çi Qalîteya Busbarê ya Xweser Kontrol Dike?
Çêkirina plakaya otobûsa sifir a pêbawer bi pênc kontrolên taybetî ve girêdayî ye: materyal û germahiya verastkirî, nexşeyek daneya fonksiyonel, cihê kunê li şûna tenê pîvanê, hewcedariyên qirax û rûyê pîvandî, û planeke teftîşê ya li gorî pêvajoya çêkirinê. Pêdivî ye ku pêçandin, rastkirin, germahî û pakkirin di budceya toleransê de cih bigirin ji ber ku her yek dikare pîvanên qedandî, rûtbûn an lihevhatina komkirinê biguhezîne.
Ji bo çareserkirina her pirsgirêkê ji yek toleransê nexwazin. Diyar bikin ka kîjan taybetmendî elektrîkê hildigirin, cihê kombûnê bibînin, îzolasyonê biparêzin, an jî tenê ji bo valahiyê hene. Dûv re pereyên makînekirin û vekolînê li cihê ku têkçûn bi rastî dê zirarê bide xerc bikin.
Tabloya Naverokê
- Bi kişandinê dest pê bike, ne bi bihayê sifir
- Forma Materyal û Asta Sifir
- Stakek Toleransa Fonksiyonel Ava Bike
- Rastbûna Kun û Hilbijartina Pêvajoyê
- Nermbûn û Germahiya Pîvandinê
- Dawîkirina Rûyê û Rêzeya Platingkirinê
- Teftîş û Delîlên Dabînker
- Mesrefa Giştî ya Daketinê
- Lîsteya Kontrolkirina RFQ-ê
- Pirsên Pir tên Pirsîn
Bi kişandinê dest pê bike, ne bi bihayê sifir
Bihayekî kêm ji bo her kîlogramê tiştekî nabêje ka gelo otobareke çêkirî bêyî qulkirinê dê bikeve kabîneyê an na.
Li gorî ezmûna min a nirxandina RFQ-an, xêzkirinên herî biha ne her gav yên herî teng in. Ew xêzkirin in ku her pîvanek krîtîk xuya dikin di heman demê de têkiliyên fonksiyonel nezelal dihêlin. Nîşeyek ku dibêje "+/-0.05 mm heya ku nehatibe diyarkirin" dikare makînekirina CNC û vekolîna tevahî li seranserê perçeyê ferz bike, lê dîsa jî nikare qalibê qulikê li gorî navrûya montajê kontrol bike.
Berî ku dabînker pêşniyaran bide, nexşe divê bersiva çar pirsan bide:
- Kîjan rû û qirax nîşanên A, B û C destnîşan dikin?
- Kîjan kun cihê perçeyê digirin, û kîjan kun tenê valahiya boltan peyda dikin?
- Ma pîvan berî an piştî pêçandin, xwarkirin û rastkirinê têne sepandin?
- Gelo rûtbûn di rewşa azad de an jî dema ku perçe girêdayî ye tê nirxandin?
Nimûneyek ji malperêçêkirina otobusa sifir a xwerû ji bo kabîneyên hêzêkategoriya hilbera bazirganî nîşan dide. Ew şûna nexşeyek kontrolkirî nagire. Geometrîya kabîneyê, sêwirana girêdanê, herikîn, bilindbûna germahiyê, dûrahiya îzolasyonê û alavên hevberdanê bi taybetî li gorî projeyê dimînin.
| Nehiştina xêzkirinê | Tiştê ku dabînker dikare texmîn bike | Tiştê ku kirrûbir werdigire |
|---|---|---|
| Nîşaneyên fonksiyonel tune ne | Cihên qulan ji qiraxên xav ên hêsan têne pîvandin | Mezinahiya rast a qulê, pozîsyona komkirinê ya xelet |
| Yek toleransa teng li ser her dimenî | Makînekirin û vekolîna tevahî gelo hewce ye an na | Mesrefa veguherînê ya bilindtir bêyî pêşîniya rîska zelal |
| Nota şertê dawî tune | Pîvan berî pêçandin an xwarbûnê têne kontrol kirin | Parçeyên ku di pêvajoyê de derbas dibin û di montajê de têk diçin |
| Tenê "Hemû qiraxan paqij bike" | Rewşa qiraxa ji hêla dabînker ve hatî hilbijartin | Rêya gurrînê an qiraxa tûj a ku zirarê dide îzolasyonê |
| Rengê rûberê tenê wekî "geş" tê destnîşan kirin | Cilûbergkirina kozmetîkî | Beşek balkêş bi tevgera têkiliya bêkontrol |
| Rêbaza vekolînê tune | Pêşkêşvan pîvan û amûran hildibijêre | Kirrûbir û dabînker dikarin encamên cûda bipîvin |
Çêkirina Xweser a Plaqeya Busbarê ya Sifir Bi Forma Materyalê Dest Pê Dike
Pel, pel, çîpên raxistî û stoka otobûsê ya pêş-pîvandî ne danasînên kirînê yên guhêrbar in. Toleransa qalindahiya wan, rewşa qiraxan, germahî, stresa mayî, kontrola firehî û standarda materyalê ya pêkan dikarin cûda bibin.
Ji bo gelek pêkhateyên bi herikîna bilind, kirrûbir bi sifirê elektrolîtîk ê zexm ê C11000 an jî sifirê bê oksîjen C10200 dest pê dikin. Divê tu cure pileyan tenê ji peyva "paqij" neyê hilbijartin.
C11000 bi berfirehî di xizmeta elektrîkê de tê bikar anîn. C10200 dikare were hesibandin dema ku tevgera pêvajoyê ya têkildarî oksîjenê girîng e. C10100 dikare têkildar be li cihê ku pola elektronîkî ya bê oksîjen a bi paqijiya bilindtir maqûl be. Hilbijartina rast bi standarda rêveber, konduktîvîteyê, çêkirin, girêdan, atmosfer û hewcedariya sertîfîkayê ve girêdayî ye.
Di 20°C de, 100% IACS bi qasî 58 MS/m re têkildar e. Ev hejmar kêrhatî ye, lê ew rûtbûn, cihê qulan, berxwedana têkiliyê an jî kalîteya parçeya qedandî îspat nake. Li şûna ku meriv texmîn bike ku her plakaya sifir heman nirxê parve dike, kêmtirîn guhêzbariya pêwîst û rêbaza ceribandinê diyar bikin.
Ji bo çarçoveya materyalê, li Cymber Metal binêre.materyalên otobûsê yên sifir ên paqijûvebijarkên plakaya sifir.
ASTM B187/B187M bi gelemperî bi bar, çîp û şeklên otobusê yên sifir ve girêdayî ye, lê ASTM B152/B152M pel, şerît, plaqe û şûrên gêrkirî yên sifir vedihewîne. ASTM B248/B248M şertên giştî ji bo pel, pel, şerît û şûrên gêrkirî yên sifir ên çêkirî peyda dike.
Di taybetmendiyên Ewropî de, EN 13601 dibe ku ji bo çîp, bar û têlên sifir ên ji bo armancên elektrîkê têkildar be, lê EN 13599 ji bo armancên elektrîkê plaka, pel û şerît vedibêje.
Divê siparîşa kirînê pileyeke, standardeke, şêwaz û formeke diyarker destnîşan bike, li şûna ku pergalên cûda wekî hevseng bihesibîne.
Tenê ji IACS û qada xaçerêyî rêjeya herikê hesab nekin. Bilindbûna herikê û germahiyê ya destûrdayî jî bi karê AC an DC, germahiya hawîrdorê, hewakirina girtîgehê, bandorên çerm û nêzîkbûnê, berxwedana movikan, hêzên kurteçûn û geometrîya komkirinê ve girêdayî ye. Plakkirin navrûyekê birêve dibe; divê ew wekî beşa bikêrhatî ya hilgirtina herikê ya sifir neyê hesibandin.
| Biryara materyal an formê | Feydeya kirrûbir | Kontrolkirina xişandina çêkirinê | Hûrguliyên RFQ-ê |
|---|---|---|---|
| C11000 sifirê elektrîkê | Rêya guhêrbariya bilind a naskirî ji bo gelek sepanên busbarê | Sînorên girêdana germahî û oksîjenê divê li gorî pêvajoyê bin | Alloy, standard, nermbûn û kêmtirîn guhêzbarî |
| C10200 sifirê bê oksîjen | Naveroka oksîjenê ya kêm ji bo pêdiviyên pêvajoyê an karûbarê yên têkildar | Ger tevgera oksîjenê ne girîng be, lêçûna materyalê ya bilind dibe ku nirxê zêde neke | Nîşankirina alloy, standarda hilberê û sertîfîkaya |
| Plaqeya pêçayî | Ji bo profîlên fireh an ne-standard pratîkî ye | Stûrî, rûtbûn û stresa mayî bandorê li makînekirinê dikin | Toleransa stûriyê, rûtbûn û destûra makînekirinê |
| Barê daîre an stoka otobûsê | Ji bo beşên duqat ên dubarekirî bi bandor e | Firehî û rewşa qiraxan dibe ku hilbijartina daneyê sînordar bike | Firehî, stûrî, nîvkada qiraxê û rasterastî |
| Rewşa nerm an jî germkirî | Çemandin û şiklê hêsantir | Çewtbûna destgirtinê û hesasiyeta girtinê ya mezintir | Germahî, rêya xwarbûnê û rewşa dawîn a şemitînê |
| Mîzaha hişktir | Hişkbûna destgirtinê ya çêtir di hin geometrîyan de | Hêza avakirinê ya bilindtir û gengaziya vegerê | Sînorên germahî, radiusên xwarbûnê û taybetmendiyên mekanîkî |
Ji bo nîqaşeke berfirehtir a materyalên elektrîkê, gotara li serParametreyên plakaya sifir ên elektrîkê ji bo meclîsên busbarêguhêzbarî, stûrî û kalîteya plakayê vedihewîne. Ev rêbernameya çêkirinê li cihê ku sertîfîkaya materyalê diqede dest pê dike.
Stakek Toleransa Fonksiyonel Ava Bike
Divê tolerans li gorî fonksiyona meclîsê bin, ne li gorî xwesteka kirrûbir ku wêneyek rast xuya bike.
Pêşî şêmayek daneyekê ya sabît bikar bînin. Daneya A pir caran rûbera sereke ya montajkirinê an têkiliyê ye. Daneyên B û C dikarin qiraxên makînekirî, qulên cihê an taybetmendiyên din ên dubarekirî bin. Qiraxên xav ên birrandî, quncikên girover û rûberên nerm daneyên xirab çêdikin heya ku nexşe bi zanebûn diyar neke ka ew çawa têne simulasyon kirin.
Piştre pîvanan li çar astan parve bikin:
- Taybetmendiyên krîtîk ên ji bo montajê: cîhê kunan, balîfên girêdanê, gavên hevberdanê û rûberên îzolasyonê.
- Taybetmendiyên elektrîkî: xaçerêya hilgirê herikê, hevgirêdana têkiliyan û herêmên têkiliya pêçayî.
- Taybetmendiyên giştî yên çêkirinê: profîla derve, kunên valahiyê û qutiyên nefonksiyonel.
- Taybetmendiyên kozmetîkî: sînorên xuyangê yên ku li hevhatin an jî rewşa heyî kontrol nakin.
Nirxên li jêr pratîkî neXalên destpêkê yên RFQ, ne sînorên qebûlkirina gerdûnî û ne jî garantiyên Cymber MetalToleransên dawîn bi mezinahiya parçeyê, qalindahiya sifir, stûrî, rêya pêvajoyê, rêza pêçandinê, mîqdar, nexşeya daneyê û rêbaza teftîşê ve girêdayî ne, û divê li gorî nexşeyê werin piştrast kirin.
| Taybetî | Guftûgoya destpêkirina RFQ-ê ya gengaz | Çima kirrûkar divê wê mafdar bike |
|---|---|---|
| Profîla derve ya bi lazer an jî bi avê birrîn | +/-0.20 heta +/-0.50 mm | Parçeyên dirêj, plakaya stûr, kerf, konîk, têketina germê û şiyana guhertina qedandina qiraxan |
| Qiraxa daneyê ya bi makîneya CNC-ê hatî çêkirin an jî gava herêmî | +/-0.10 heta +/-0.20 mm | Nirxên tengtir hewceyê sazkirina stabîl, germahiya kontrolkirî û mîhengek pîvandinê ya diyarkirî ne. |
| Çatra qulika valahiyê ya bi CNC-qulkirî | +/-0.05 heta +/-0.10 mm | Mezinahiya qulkirinê, qûrbûna derketinê, pêçandin û rêbaza pîvanê bandorê li encamê dikin. |
| Qûtra kunên bi lazerê birîn an qulkirî | +/-0.10 heta +/-0.25 mm | Rêjeya stûriyê-bi-qulikê, lixwekirina qalibê, konîk û qalik dikarin di encamê de serdest bin. |
| Kuneke cihê vekirî | Pola lihevhatinê wekî H7 tenê dema ku fonksiyon wê hewce bike | Mezinahiya kunê bi tena serê xwe pozîsyon an xeletiya hevberdana-stê kontrol nake. |
| Şêweya kuna komkirina giştî | Qûtra herêma pozîsyona rast 0.20 heta 0.30 mm ji nîşanên diyarkirî | Dibe ku plakayên mezin an nerm hewceyê pênaseyeke herêm û rewşa sînorkirî ya cuda bin. |
| Şêweya qulên cihê yên krîtîk | Qûtra herêma pozîsyona rast 0.10 heta 0.15 mm ji xalên diyarkirî | Qûtra 0.05 mm an jî tengtir taybetmendiyek bi lêçûnek bilind e ku hewceyê nirxandina şiyana pêvajoyê ye. |
| Rûyê CNC-ya giştî | Ra herî zêde 3.2 mîkrometre wekî xala nîqaşa destpêkê | Divê rêça pîvandinê û qutbûna pîvanê were destnîşankirin |
| Peda têkiliya krîtîk | Ra herî zêde 1.6 mîkrometre wekî xala nîqaşa destpêkê | Berxwedana movikan di heman demê de bi rûtbûn, oksîd, pêçandin, zext û paqijiyê ve jî girêdayî ye. |
| Qulika krîtîk an jî qulika herêma têkiliyê | Kûrahiya herî zêde ya gêjbûnê dora 0.05 mm ye | Divê arasteya burr û rêbaza teftîşê jî were destnîşankirin. |
| Birûska qiraxa derve ya giştî | Herî zêde qîrîna mayî piştî qulika 0,2 heta 0,5 mm x 45 pile, an jî li cihê ku hatiye diyarkirin ji R0,2 heta R0,5 e û dora 0,10 mm ye. | Îzolasyon, şikestin û rûyên hevjînkirinê dibe ku hewceyê sînorek cûda bin |
| Rûtbûna pêlava têkiliyê ya herêmî | 0.10 heta 0.20 mm li ser pêçek diyarkirî ya 100 mm; 0.05 heta 0.10 mm ji bo nîqaşên daxwaza bilindtir | Tenê pêlava fonksiyonel kontrol bike û şerta piştgiriyê diyar bike |
| Rûtbûna herêmî ya rewşa azad a busbarek dirêj û zirav | 0.20 heta 0.50 mm di nav her dirêjahiya teftîşê ya 300 mm ya diyarkirî de wekî xalek nîqaşa RFQ-ê | Pencereya nirxandinê û şerta piştgiriyê diyar bikin, û sînorek rûtbûna giştî ya cuda li seranserê dirêjahiya tevahî ya perçeyê diyar bikin. |
Dema ku destûr tê dayîn ku du kunên bicihkirinê ji qiraxên ne diyar derkevin, li quncikekî xemilandî ji bo +/-0.05 mm pere nedin. Kontrolên hişktir tenê li ser taybetmendiyên krîtîk bicîh bînin, û toleransek bidin pîvanên giştî ku bi rêya birrîna bijartî re lihevhatî be.
Gelê Cymber Metalpiştgiriya makîneya CNC ya sifirçarçoveya pêvajoyê peyda dike. Her tolerans hîn jî hewceyê nirxandina xêzkirinê ye ji ber ku plakaya kurt a 5 mm û busbarek nerm a 1500 mm mîna heman karê makînekirinê tevnagerin.
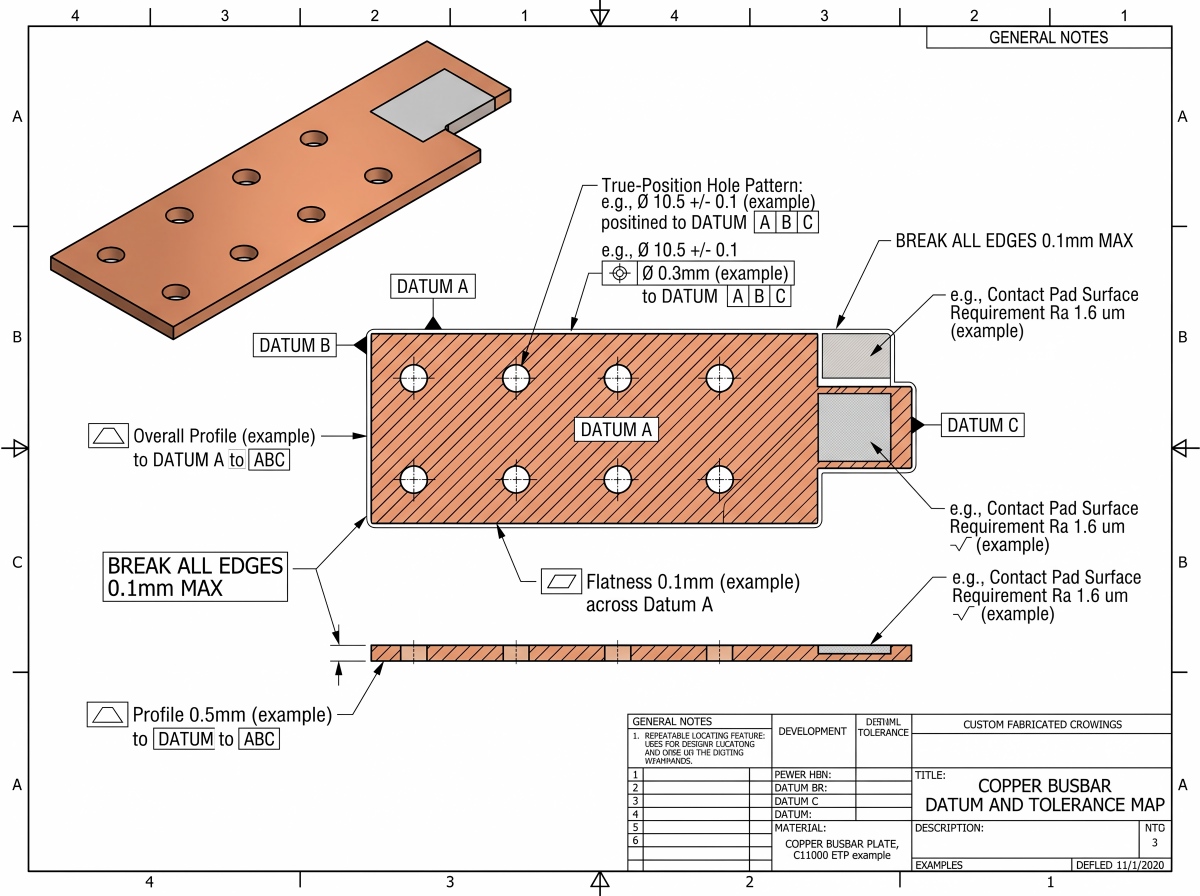
Rastbûna Holê Ji Diametera Holê Zêdetir e
Bolt ku di qulikekê re derbas dibe îspat nake ku otobûs bi rêkûpêk bicîh dibe.
Çatra qulê, toleransa pozîsyonê, pitch-a bingehîn, dûrahiya qiraxê, geometrîya çalaya dijber û rewşa gurrînê fikarên sêwirana cûda çareser dikin.
Dema ku pozîsyona eksena qul bi daneya A ve tê referans kirin, toleransa pozîsyonê jî arasteya eksena kontrol dike. Kontrolek perpendîkularîteyê ya cuda tenê dema ku ew hewcedariyek fonksiyonel a serbixwe pêk tîne lê zêde bike.
Pîvana qûtra dikare qulika 11.0 mm piştrast bike dema ku navenda qulikê 0.8 mm ji termînala hevberdanê dûr e. Her du rastî jî dikarin rast bin.
Toleransên koordînatê jî ji toleransên geometrîk cuda tevdigerin. Ger navenda qulikekê bi X +/-0.10 mm û Y +/-0.10 mm ve were danîn, navenda wê dikare di hundirê çargoşeyek 0.20 x 0.20 mm de li her deverê biçe.
Herî zêde guherîna radyal li quncikekê bi qasî 0.141 mm ye. Herêmeke pozîsyona rast a bi qûtra 0.20 mm tenê destûrê dide guherîna radyal a 0.10 mm. Ew bangkirin ne wekhev in.
Ji bo şêweyên kunên dubarekirî, li şûna komkirina komek din a toleransên koordînatên +/- li ser heman têkiliyê, pîvanên bingehîn û pozîsyona rastîn a li gorî A, B û C bikar bînin.
Rewşa herî zêde ya materyalê dibe ku ji bo kunên valahiyê di bin nexşeyek ASME Y14.5-ê de toleransa bonusê ya kêrhatî peyda bike, lê divê ew tenê dema ku tîmê endezyariyê rewşa hevberdanê fêm bike were bikar anîn.
Ji bo pêveka têkiliyê, şemitoka herêmî, ji bo rûyê fonksiyonel ê dijber paralelîzma bi A re, û li cihê guncaw ji bo kontûrek derveyî ya kontrolkirî profîlê bikar bînin. Di bin nexşeyek GPS-ê ya ISO-yê de, prensîbên ISO 1101, ISO 5459 û taybetmendiyên diyarkirî bi awayekî domdar bicîh bînin. Sîstemên sembolên ASME û ISO-yê bi awayekî bêserûber tevlihev nekin.
Pêvajoya Holê ji Fonksiyonê Hilbijêre
| Doz | Bikaranîna bazirganî ya çêtirîn | Rastbûn an jî rijandina qalîteyê | Aboriya komê |
|---|---|---|---|
| Lêdan | Kun û profîlên dubarekirî bi qebareya sabît | Gerandin, valahiya qalibê, konîk, rêça burr û lixwekirina amûrê | Mesrefa amûran dikare bi mîqdarê vegerîne lê ji bo guhertina sêwiranê ne bikêrhatî ye |
| Qulkirin an jî frezkirina CNC | Taybetmendiyên tevlihev, komên piçûktir û şêwazên kunên kontrolkirî | Dema çerxê, kontrola çîpê, burrên derketinê û tevgera amûran | Nermik bêyî amûrek punchkirinê ya taybetî, lê dema makîneyê ji bo her perçeyek zêdetir e |
| Qulkirin û reaming | Dîtina qulan an jî cihên diyarkirî | Pêdivî bi qulkirina pêş-stabîl, hevrêzkirin û piştgiriya materyalê ya guncaw heye | Tenê li cihê ku civîn hewceyê kontrola qûtra asta lihevhatinê ye bikar bînin |
| Birîna lazerê fîberê | Guhertinên bilez ên profîlê û xebata pelên nested | Refleksiyona sifir, têketina germê, qalîteya çopê û qulên piçûk bi alav û qalindahiyê ve girêdayî ye. | Mesrefa amûrên taybet kêm, ji bo prototîpan û profîlan diguhere bikêrhatî ye |
| Avêtina avê ya aşınker | Profîlên ku têketina germahiya kêm girîng e | Konikbûna kerfê, xavbûna qiraxan, bermayiyên aşındêr û çerxek hêdîtir | Ji bo geometrîya nerm bikêrhatî ye; dibe ku qedandin hîn jî hewce be |
| EDM-ya têl | Profîlên tevlihev an jî pir kontrolkirî | Birîna hêdî û lêçûna veguherînê ya bilindtir | Ji bo taybetmendiyên krîtîk ên ku wê rast dikin veqetînin, ne qulên valahiyê yên asayî |
Pêvajoya rast dikare were tevlihevkirin. Qulên giştî qul bikin, her du qulên bicihkirinê bi CNC-ê temam bikin, û tenê gava têkiliyê ya krîtîk makîne bikin.
Ew rêya hîbrîd pir caran ji makînekirina bi tevahî ya her taybetmendiyê an jî neçarkirina amûrek qulkirinê da ku toleransa bicihkirinê ya ku qet nehatiye sêwirandin ku kontrol bike, aborîtir e.
Sifirê saf nerm e û meyldarê kombûna qiraxan, lekeyan û kişandina bizmaran e. Amûrên tûj ên pozîtîf, sazkirina hişk lê ne-tewşûrker, valakirina çîpan a kontrolkirî û madeya sarkirinê ya guncaw.
Hêza zêde ya girtinê dikare lewheyek tenik li ser makîneyê hilweşîne û piştî vekirinê kevanê berde, ku encamek klasîk çêdike: li ser makîneyê baş e, di rewşa azad de bê tolerans e.
Rûpela giştî ya Cymber Metal ji boAmûrên hilberandina CNC, EDM û busbardi dema nirxandina dabînker de kêrhatî ye. RFQ hîn jî divê bipirse ka kîjan pêvajo, amûr û rêya teftîşê di pêşniyara bihayê de hene.
Destûra Sêwiranê ji bo Meclîsa Rastîn
Kuneke valahiya boltê li gorî qûtra nominal a boltê pîvan nekin. Standarda girêdan û montajê ya sereke bikar bînin, dûv re valahiya berdest li hember tevahiya komê hesab bikin:
- Cihê qulika otobûsê
- Cihê qulika termînalê
- Toleransa dorpêçê
- Tevgera braketê
- Qalindahiya plakeyê
- Gihîştina sazkirinê
Qul dikarin pirbûna milkê kêm bikin, lê rêça wan girîng e. Qulfek paralel bi eksena xelet ve lêçûn zêde dike û tiştekî çareser nake.
Eger du kun bêyî ku rê bidin tevgera germî an çêkirinê, parçeyê kilît bikin, civandin dikare zêde bi sînor bibe.
Li gorî rewşa rûniştina pêveka girêkê ya pêwîst, çalên hember û kunên hember destnîşan bikin. Li ser sifirê nerm, çalek hember a êrîşkar dikare di bin barê boltê de şekil bide.
Beşek zirav a mayî li dora qulikekê jî dibe ku di dema tengkirinê de germtir bibe an jî şikestibe. Di sererastkirina dawî ya nexşeyê de sêwirana elektrîkî û mekanîkî nayê veqetandin.
Piştî Şêweyekî Qulikê yê Bêkêmasî, Dikare Rûtbûn Winda Bibe
Dema ku materyal tê rakirin, dema ku amûrek tê berdan û dema ku germahî diguhere, sifir diguhere.
Pêşkêşvanek dikare plakaya kemerî li ser maseya makîneyê biçespîne, her qulikê bi awayekî rast bikole, û encamên pir baş ên di hundirê amûrê de ragihîne. Kelepçeyan berde û plaka dikare vegere kemera xwe ya azad.
Heger nexşe şerta teftîşê diyar nekiribe, her du alî jî dikarin pîvandina xwe biparêzin.
Birîn, bêrîkkirina asîmetrîk, qulkirin, xwarkirin, cilandina herêmî, rastkirin û pêçandin dikarin stresê ji nû ve belav bikin.
Zêdekirina germkirineke nepejirandî ji bo hêsankirina peçandina plakayê ne çareseriyeke bê zirar e. Ew dikare germahî, hêz, hişkbûn û dûv re xirabûna wê biguherîne. Rêzeya pêvajoyê di plana kalîfîkasyonê de ye.
Germahî jî girîng e.
Koefîsyenta berfirehbûna germî ya xêzikî ya sifir nêzîkî germahiya odeyê bi qasî 16.5 heta 17.0 mîkrometre li ser metreyekê li ser kelvin e.
Zîrekeke 1000 mm ku 10°C dûrî şerta referansê ya 20°C tê pîvandin, dikare dirêjahiya wê tenê ji germahiyê bi qasî 0,17 mm cuda be. Ev ji hin toleransên kişandinê yên bi awayekî nefermî hatine destnîşankirin mezintir e.
Ji bo plakayên otobûsê yên mezin an nerm, wiha bibêjin:
- Germahiya referansê an rêbaza sererastkirina germahiyê
- Pîvana rewşa azad an jî rewşa sînorkirî
- Rewşa xala piştgirî û amûrê
- Rûtbûna giştî û rûtbûna herêmî, eger her du jî girîng bin
- Gelo berî teftîşa dawîn, pêçandin, xwarbûn û rastkirin çêdibe an na
- Piştgiriya pakkirinê ji bo parastina rewşa pejirandî pêwîst e
Parçeyek dûz dikare bibe amûrek teslîmkirî ya xwar eger li hember veqetandinên nehevseng were rêzkirin, pir bi zexmî were girêdan an jî were hiştin ku di pakêta hinardekirinê de bişemite.
Pakkirin beşek ji kontrola dimenî ye, ne xêzek îdarî li binê fermana kirînê ye.
Dawîkirina Rûyê Qutîkek Kontrolê ya Kozmetîk Nîne
"Gelek geş û lûs" taybetmendiyeke rûberê endezyariyê nine.
Plaqeya otobûsê bi gelemperî çend deverên fonksiyonel dihewîne. Balatên têkiliyê hewceyê rûberek kontrolkirî, paqijiyê û rêyek rûyê ku bi girêdanê re lihevhatî be ne. Qiraxên îzolekirî hewceyê kontrola gêjbûn û nîvkada wê ne. Deverên pêçayî hewceyê pejirandina zeliqandin û qalindahiyê ne. Rûyên ne-fonksiyonel tenê dibe ku sînorên kozmetîkî yên maqûl hewce bikin.
| Herêma rûberê | Divê çi were kontrol kirin | Divê çi neyê texmînkirin |
|---|---|---|
| Pelê têkiliya elektrîkê | Rûtbûn, xavîtî (eger têkildar be), paqijî, pêçandin, sînorê maskê û parastin | Qedîmek neynikê bixweber berxwedana têkiliyê ya kêm diafirîne |
| Qiraxên qul û şûşeyê | Asta gêjbûnê, şikestina herî zêde ya gêjbûnê an qiraxê, firehiya plêkirinê û rewşa pîvanî | "Paqijkirin" ji bo her dabînker heman encamê tê wateya |
| Qiraxa îzolekirî | Radius an jî chamfer bi pergala îzolasyonê re lihevhatî ye | Cilûbergkirina kozmetîkî ya giştî zirara îzolasyonê asteng dike |
| Herêma bêtemas a pêçayî | Cureyê pêçandinê, qalindahiya herî kêm a herêmî, pîvanên zeliqandin û xuyangê | Her qalindahiya qalayî, zîv, an nîkelê li gorî her germahî û atmosferê ye |
| Rûyê kozmetîkî | Sînorên xêzkirin, lekeyê, şopa tiliyê û reng bi standardeke dîtbarî ya lihevkirî re | Pîvanên redkirina kozmetîkî bêyî nimûneyek referansê eşkere ne. |
Xurtiya rûberê yek ji faktorên têketinê ye, ne encamek berxwedana têkiliyê ye.
Dibe ku Ra 1.6 mîkrometre ji Ra 3.2 mîkrometre bihatir be, lê hejmara nermtir zexta nebaş a girêdanê, oksîd, qirêjî, hevgirêdana nebaş, sistbûna boltan an jî pêçek ne guncaw çareser nake.
Eger Ra hatibe diyarkirin, rêça pîvandinê, qutbûn an dirêjahiya nirxandinê, û gelo ev merc berî an piştî pêçandinê derbas dibe, diyar bikin.
Tenê dema ku delîlên fonksiyonel lêçûna zêde ya qedandin û vekolînê rewa dikin, Ra 0.8 mîkrometre an jî hûrtir bikar bînin. Ji bo girêdanên krîtîk, sêwirana girêdanê diyar bikin û berxwedana li ser girêdana qedandî piştrast bikin.
Bendên pêçandinê yên hevpar ên jêrîn tenê xalên nîqaşê ne, ne pêşniyar an garantiyên temenê xizmetê ne:
| Rêya pêçandinê | Banda nîqaşa RFQ-ê ya gengaz | Tiştên ku hîn jî divê werin destnîşankirin |
|---|---|---|
| Elektro-qalay | 5 heta 15 mîkrometre | ASTM B545 an jî taybetmendiyeke din a rêziknameyî, qalindahiya herî kêm a herêmî, kombûna herî zêde, herikîna ji nû ve, ger pêkan be, deverên pêvedan û maskê |
| Nîkelê endezyariyê | 5 heta 15 mîkrometre | ASTM B689 an taybetmendiyek din a rêziknameyî, çîna depoyê, rûyên girîng, pêdiviya zeliqandin û korozyonê |
| Zîv | 5 heta 15 mîkrometre | ASTM B700 an jî taybetmendiyeke din a rêziknameyî, qalindahiya herî kêm a herêmî, dermankirina dij-tarnîş, erkê têkiliyê û çerxa lixwekirinê |
Germahiya serîlêdanê, atmosfer, çerxên girêdanê, lerzandin, korozyon, şiyana lehimkirinê û sêwirana têkiliyê cureyê pêçanê diyar dikin.
Qalindahiya nominal an navînî ne wekî qalindahiya herî kêm a herêmî ya ku ji hêla kirrûbir ve hatî destnîşankirin e.
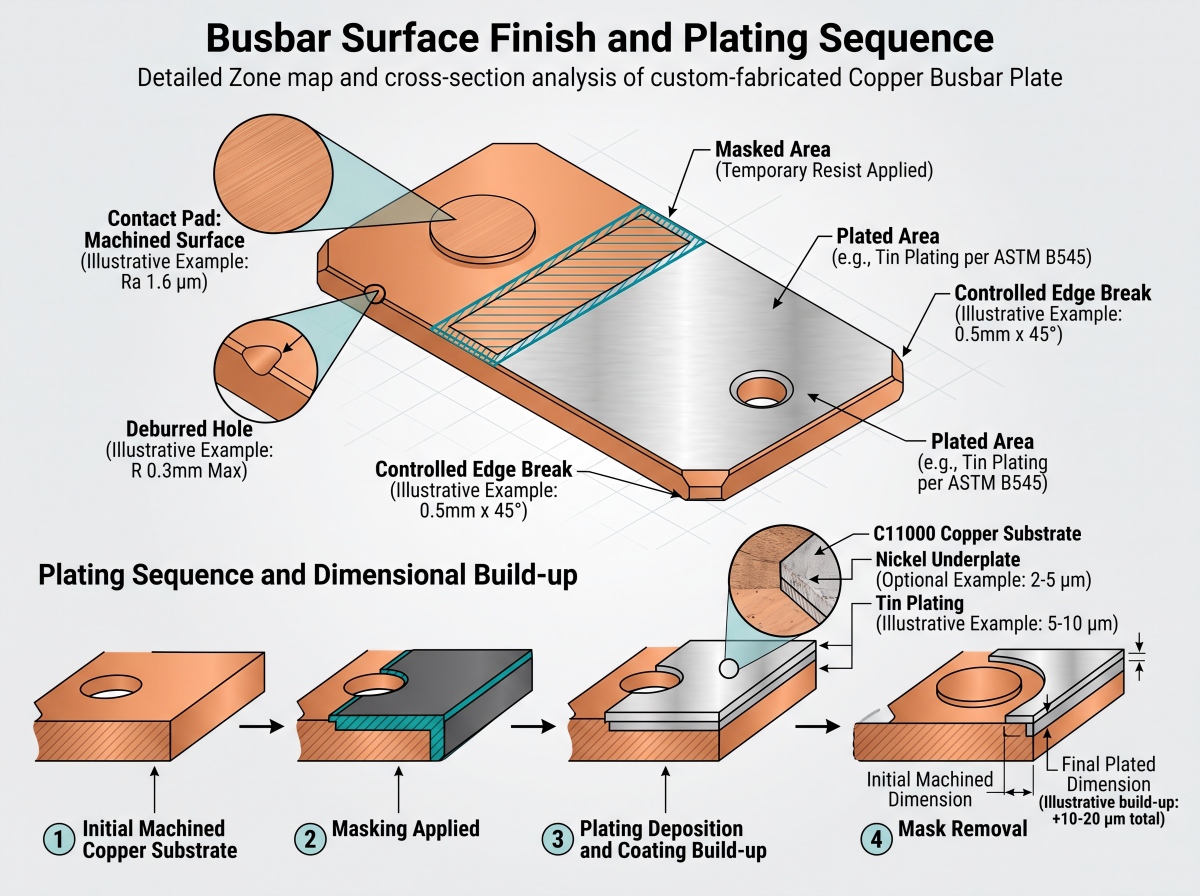
Biryara pêçandinê di heman demê de pîvanan jî diguherîne.
Eger li ser her rûyekî dijber 10 mîkrometre were bicihkirin, di teorîyê de boyûmeke derve bi qasî 0.020 mm mezin dibe.
Eger dîwarê qulê li dora tevahiya çerxa qulê bi awayekî radyal 10 mîkrometre firehî bistîne, diametera qulê di teorîyê de bi qasî 0,020 mm piçûk dibe.
Pêdivî ye ku lihevhatinên krîtîk li gorî kombûna herî zêde ya destûrdayî ya herêmî werin kontrol kirin, ne tenê li gorî qalindahiya nominal an herî kêm a pêçanê.
Belavkirina elektroplatkirinê ya rastîn bi tevahî yekreng nine: qirax dikarin bêtir ava bibin, kûrahî dikarin kêmtir bistînin, û cihên refik an maskeyê guherîna herêmî diafirînin.
Ji ber vê yekê divê nexşe bibêje ka pîvanên krîtîk berî an piştî pêçandinê derbas dibin. Her wiha divê rûberên girîng, qalindahiya herî kêm a herêmî, sînorên maskekirinê û gelo dîwarên kunan hewceyê nixumandinê ne, diyar bike.
Ji bo hilbijartina pêlavê, binirxîninpêçandina otobûsê ya qalayî, zîv û nîkel.
Qalay, zîv û nîkel pirsgirêkên cûda yên navrû, korozyon, germahî û lixwekirinê çareser dikin. Divê ti ji wan wekî nûvekirinek xemilandî neyê binavkirin ku bixweber guhêzbariya navika sifir baştir dike.
Rêza Makînekirin û Platkirinê Kontrol Bike
Rêbazek destpêkê ya pratîkî ev e:
- Asta materyalê, nermbûn, stûrî û rewşa hatî verast bikin.
- Valahiya bi têra xwe ji bo taybetmendiyên daneyê yên girîng bibire.
- Nîşaneyên fonksiyonel saz bikin û şêweya kun, qul û gavên herêmî bi makîneyê bipêçin.
- Deburr bike û şertê qiraxa ku ji hêla xêzkirinê ve hatî pejirandin bicîh bîne.
- Li cihê ku rêya bijartî berî plaqkirinê hewceyê xwarkirinê ye, xwarbûna ku ji hêla xêzkirinê ve hatî pejirandin temam bikin, dûv re geometrîya bandorkirî ji nû ve kontrol bikin.
- Parçeyê bêyî ku bermayiyên madeya cilalkirinê, sarincokê an jî zeliqokê li xwe bihêle paqij bikin.
- Rûyên diyarkirî maske û plake bikin.
- Pîvanên dawîn, rûpûş, rewşa rûberê û taybetmendiyên elektrîkê kontrol bikin.
- Parçeyên qedandî pak bikin da ku pêşî li şiştin, oksîdasyon û xirabûnê bigirin.
Makînekirina piştî pêçandinê dikare sifirê tazî li qiraxên birrîn, têl û taybetmendiyên têkiliyê eşkere bike.
Çemandina piştî pêçandinê dikare depoyek bişkîne an zirav bike ku ji bo zorê têra xwe nermbûna wê tune ye. Çemandina berî pêçandinê dikare dabeşkirina stûriyê û qalindahiyê tevlihev bike.
Rêzek gerdûnî tune ye. Divê nexşe û plana pêvajoyê berî hilberînê li hev bikin.
Divê Teftîş bi Nexşeyê re Lihevhatî be
Sertîfîkayeke materyalê agahiyên materyalê îspat dike. Ew îspat nake ku şêweya qulên qedandî li gorî komkirinê ye.
Divê plana teftîşê li gorî nexşeyek balonkirî bimeşe û her taybetmendî, rêbaz, amûr, qaîdeya nimûnegirtinê û pêdiviya raporê ya krîtîk destnîşan bike.
Prototîpek ku bi CMM-ê tê pîvandin nayê vê wateyê ku her lotek hilberînê heman teftîşê werdigire.
| Babetê teftîşê | Delîl an rêbaza guncaw | Sînorkirina sereke |
|---|---|---|
| Pîl û qalîteya materyalê | MTC bi germê an jî parselê ve girêdayî ye | Pîvanên qedandî piştrast nake |
| Konduktîvîtî | Rêbaza berxwedan an jî guhêzbariyê ya pejirandî, wek ASTM B193 an ASTM E1004, li cihê ku pêkan be | Berxwedana hevbeş piştrast nake |
| Qalindahî û rûtbûna giştî | Amûrên qalindahiya kalibrkirî û plakaya rû an rêbaza CMM bi piştgiriya diyarkirî | Girtin dikare xirabûna rewşa azad veşêre |
| Qûtra qulê | Pîvana pêvekê, pîvana qulkirinê, pergala dîtinê an CMM | Tenê diameter cihê xwe îspat nake |
| Cihê rastîn û pitchê qulê | CMM an rêbaza dîtin/çarçoveya pejirandî ya li gorî daneyên xêzkirinê | Encam bi simulasyona daneyê û rewşa sazkirinê ve girêdayî ne |
| Xurbûna rûberê | Profîlometera kalibrkirî bi rêça pîvandinê û qutbûna diyarkirî | Ra bi tena serê xwe performansa têkiliya elektrîkê pêşbînî nake |
| Şikestina gêj û qiraxê | Pîvana optîkî, berawirdker, an rêbaza dîtbarî/destî ya lihevkirî | "Bê qiraxên tûj" ne pîvanek qebûlkirina hejmarî ye. |
| Qalindahiya pêçanê | XRF li gorî ASTM B568, li cihê ku guncaw be, xaçerê an rêbazek din a lihevkirî li ser rûberên girîng ên diyarkirî | Xwendinek hêsan dikare deverên zirav li deverên din veşêre |
| Pêvekirina pêçanê | Rêbaza kalîteyî an hejmarî ya lihevkirî, bi ASTM B571 wekî referansa gengaz | Tenê derbasbûna dîtbarî dibe ku amadekariya nebaş an veqetandina herêmî ji dest bide. |
| Berxwedana beşa qedandî | Pîvandina Kelvin a çar-termînal di navbera xalên probê yên diyarkirî de li herikek ceribandinê ya diyarkirî û germahiyek stabîlkirî | Ev ne ceribandineke berxwedana movikan a komkirî ye |
| Berxwedana hevbeş a komkirî | Pîvandina Kelvin a çar-termînal piştî komkirinê bi rûberên hevberdanê yên diyarkirî, alavên elektronîkî, rêzkirina şûştinê, tork an pêşbarkirin, rewşa mayînde û germahiyê | Ji guhêrbarîya beşên sist nayê texmînkirin |
Ji bo perçeyek sifir a yek metreyî, germahiya teftîşê ne pirsgirêk e. Germahiya perçeyê tomar bikin, li cihê ku pêwîst be bihêlin ku ew were îstîqrar kirin, û dema ku kirrûk û dabînker encaman didin ber hev, heman şerta referansê bikar bînin.
Divê belgeyên asta dabînker û tomarên asta fermanê jî ji hev werin veqetandin.
Cymber Metal'ssertîfîkayên kalîteyê û belgeyên teftîşêçarçoveya şîrket û şiyanê peyda bikin. Barkêşiyek girseyî hîn jî hewceyê MTC-ya taybetî, rapora pîvanan, rapora pêçandinê, qeyda gotara yekem an teftîşa partiya sêyemîn e ku ji hêla fermana kirînê ve hatî destnîşankirin.
Tenê ji ber ku ew dikeve nav komeke guhêrbaran, nenivîse ku plakaya otobûsê ya sifir a sist "lihevhatî bi IEC 61439" e.
IEC 61439 li ser kombûnên alavên guheztin û kontrolkirinê yên voltaja nizm û verastkirina wan disekine. Divê pêkhateya otobûsê hewcedariyên nexşe û materyalê bicîh bîne, di heman demê de kombûna qedandî berpirsiyarê verastkirina asta pergalê ya têkildar dimîne.
Hilbijartina Pêşkêşker: Daxwaza Delîlên Pêvajoyê
Divê dabînker îspat bike ku kontrola rêyê dike, ne tenê wêneyên sifir ên cilkirî nîşan bide.
Berî ku hûn fermanek girseyî bidin, van pirsan bipirsin:
- Di gotinê de kîjan şiklê materyalê, pileya wê, standard û mîmarî hene?
- Kîjan taybetmendî tên qulkirin, bi lazerê tên birîn, tên qulkirin, tên frezekirin, tên reamedkirin, an jî bi EDM tên pêvajokirin?
- Nîşaneyên referansê çawa têne danîn û pozîsyona rastîn a kunan çawa tê kontrol kirin?
- Pîvan berî pêçandin, xwarkirin û rastkirinê têne pejirandin an piştî?
- Kîjan operasyon bi taşeronî têne kirin, û ew dabînker çawa têne kontrol kirin?
- Ma rapora teftîşa gotara yekem tê de ye, û kîjan taybetmendî li gorî lotê têne pîvandin?
- Guhertinên xêzkirinê, guhertinên amûran û guherînên pêvajoyê çawa têne pejirandin?
- Di dema pakkirina hinardekirinê de rûyên pêwendiyê, qirax û plakayên dirêj dê çawa werin parastin?
Gelê Cymber Metalxizmetên zincîra dabînkirinê ya sifir û aluminiumêrûpel hilbijartina materyalan, hevrêzkirina pêvajoyê, teftîş û piştgiriya radestkirinê di asta kapasîteyê de rave dike.
Divê pêşniyara bazirganî hîn jî çarçoveya rastîn a nexşeya pêşkêşkirî diyar bike.
Hay ji dabînkerê ku her pirsa toleransê bi "pirsgirêk tune" bersiv dide, hebin.
Bersiveke kontrolkirî cuda xuya dike: dabînker nexşeya daneyê destnîşan dike, nîşanên nelihevhatî nîşan dide, taybetmendiyên qulkirî û makînekirî ji hev vediqetîne, amûra teftîşê rave dike û dipirse ka piştî plaqkirinê kîjan pîvan têne sepandin.
Mesrefa Giştî ya Dakêşanê Nirxa Erzan Eşkere Dike
Mesrefa otobûsê ne buhayê sifir e û çend kunên qulkirî jî heye.
Vê modelê bikar bînin:
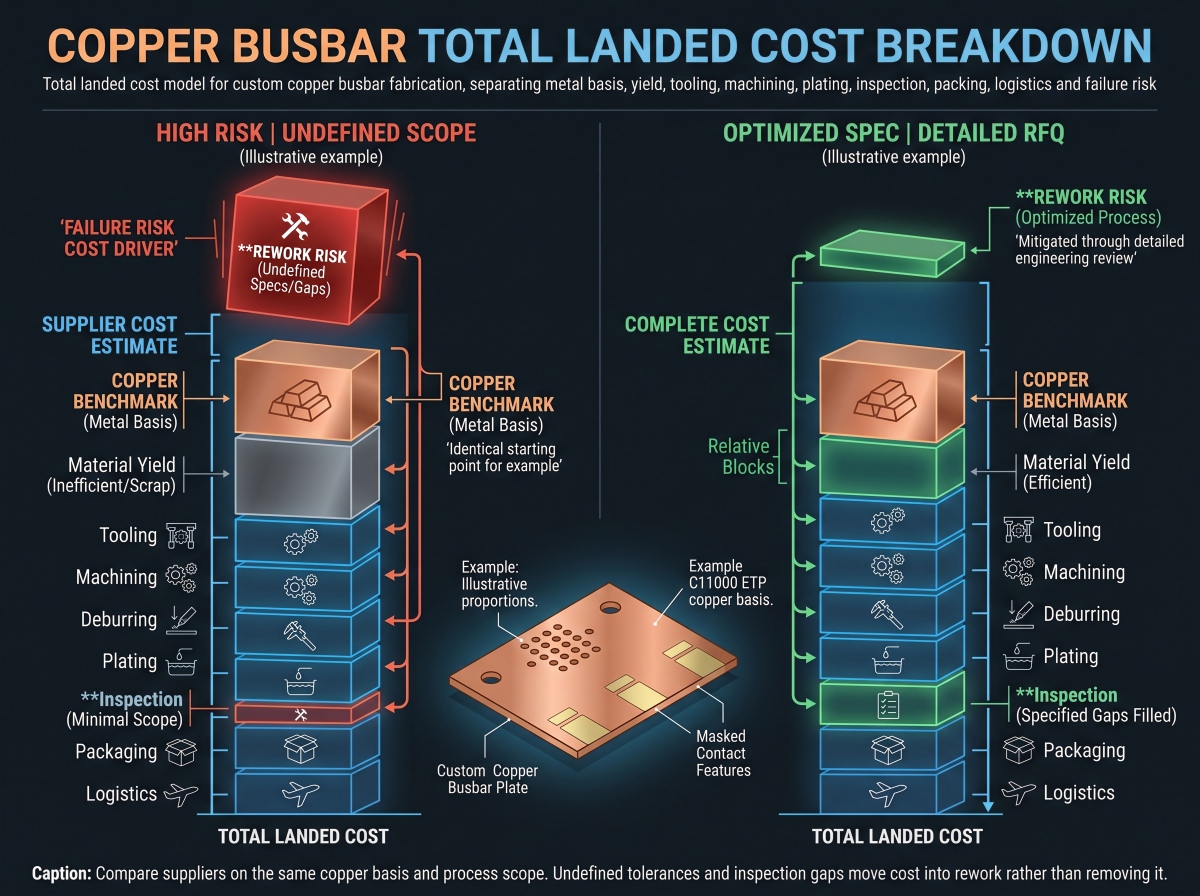
Mesrefa giştî ya daketinê = bingeha metal + windabûna berhema materyalên kirî + amûr + makînekirin + rakirina xirbeyan û paqijkirin + pêçandin + vekolîn + pakkirin + barkirin û baca + rîska ji nû ve xebatê
Beşa metal divê bingeha bihayê diyar bike.
Ji bo fermanên ji Çînê tên, pêşniyarek dikare li ser bingeha pîvana sifir a SMM ya lihevkirî be. Peymanên din dikarin LME an bingehek sifir a sabît bi kar bînin.
Divê RFQ referans, roja gotinê an jî serdema navînîkirinê, pere, prîma veguherînê û gelo bingeha metal di fermanê de hatiye kilîtkirin an sererastkirin diyar bike.
Du pêşniyaran berawird neke heta ku her du jî heman mantiqa metalî bikar neynin.
Berhem heman girîngiyê heq dike.
Parçeyek qedandî ya ku giraniya wê 8 kg e, dibe ku ji ber valahiya hêlînê, qulp, destûra qiraxan, pêlavên girtinê û bermahiyên nebikaranîn ji 8 kg zêdetir plakaya kirî hewce bike.
Sifirê bermayî nirxa vegerandinê diparêze, lê krediya bermayî dema makîneyê, sermayeya xebatê, rêzkirin an cûdahiya di navbera nirxa materyalê kirî û nirxa bermayî ya vegerandinê de jê naçe.
Amûr û mezinahiya komê rêya çêtirîn diguherînin.
Amûrek punchê ya taybet dikare ji bo deh parçeyên prototîpê yên ku dibe ku piştî ceribandinê biguherin biryarek xirab be.
Ger kun û profîlên giştî bi awayekî pêbawer werin qulkirin lê tenê taybetmendiyên cihkirinê bi qedandina CNC werin çêkirin, çêkirina 20,000 parçeyên stabîl bi heman rengî dikare bêserûber be.
Muayeneyê jî bihayek rastîn heye.
Daxwazkirina raporên CMM ji bo her qiraxa kozmetîkî bêyî kêmkirina rîska elektrîkê dem dixwe. Neteftîşkirina her du qulên bicihkirinê dikare montajê rawestîne.
Plana rast kontrolên %100 an jî nimûnegirtina hişktir li ser taybetmendiyên krîtîk disekine û ji bo taybetmendiyên duyemîn ên stabîl planeke parselê ya lihevkirî bikar tîne.
Li vir e ku gotinên erzan biha dibin.
Kirrûbirek bi qebûlkirina pozîsyona qulên nediyar û pîvanên pêş-platingê prîmek piçûk a veguherînê teserûf dike. Koma yekem digihîje, boltên M10 dikevin hin qulan lê ne di tevahiya komê de, û operator bi destan şablonê mezin dikin.
Niha kirrûkar xwediyê plakaya zirardar, dûrahiya qiraxan a bêkontrol, keda zêde, panelên derengketî û bê qeyda sedema bingehîn a paqij e.
Çi Di RFQ-ya Çêkirina Busbarê ya Sifir de Bixînin
Ji bo her dabînker agahdariya têr bişînin da ku heman rewşa qedandî biha bike:
- Wênekirina PDF-a 2D, modela 3D û sererastkirina wêneyê
- Asta materyalê, standarda hilberê, germahî û kêmtirîn gengazbûn
- Forma materyalê destpêkê: plaka, pel, çîpek deşt an jî stoka otobûsê
- Pîvanên giştî, toleransa qalindahiyê, rasterastî û rûtbûn
- Pênasînên Datum A, B û C
- Qûtrasên kunên krîtîk, pozîsyona rastîn, pitch, qul, têl, countersinks û counterbore
- Toleransa profîla giştî û pîvanên krîtîk-ji bo montajê
- Rêça gurrînê, gurrîna herî zêde, şikestina qiraxê, şemfer an jî nîvqatî
- Pêdiviyên hişkbûn, rûtbûn, paqijî û parastinê yên pêlava têkiliyê
- Rewşa rûyê tazî, qalayî, zîv an nîkel
- Pêvajoya pêçandinê, qalindahiya herî kêm a herêmî, rûberên girîng û deverên maskkirinê
- Daxuyaniya ku pîvanên krîtîk berî an piştî pêçandin û xwarbûnê têne sepandin
- Mîqdar, mîqdara prototîpê, pêdiviya gotara yekem û karanîna salane
- Raporên MTC, konduktîvîteyê, pîvan û pêçandinê
- Rapora berxwedana beşa qedandî û/an rapora berxwedana movika komkirî, bi sazkirina ceribandinê ya diyarkirî
- Plana nimûnegirtinê, teftîşa ji aliyê sêyemîn ve û pêdiviyên kontrolkirina guhertinê
- Pakkirin, welatê mebest, Incoterm û roja gihîştinê ya pêwîst
Mercên montajê ji dabînker veneşêrin û dû re li bendê nebin ku ew di pêşniyara bihayê de hebin.
Nexşeya hevberdanê an jî qet nebe bolt, termînal, qefes û stûna îzolasyonê li dora her rûbera krîtîk parve bikin.
Ji bo nirxandinek taybetî ya projeyê,Ji bo RFQ-ya busbarê bi Cymber Metal re têkilî dayninbi xêzkirin, pola, taybetmendiyên krîtîk, dermankirina rûyê, hejmar û hewcedariyên teftîşê.
Divê hebûna materyalê ya niha, gengazbûna hilberînê, mîqdara fermanê û bernameya radestkirinê li gorî taybetmendiyên rastîn werin piştrast kirin, ne ku ji rûpelek malperê werin texmîn kirin.
Xeta Jêrîn
Kalîteya busbarê ya xwerû berî ku qulika yekem were kolandin tê destnîşankirin.
Qata rast a sifir û forma materyalê hilbijêre. Nîşaneyên bingehîn ji rûyên fonksiyonel destnîşan bike. Cihê qulê kontrol bike, ne tenê diameterê. Rûyên têkiliyê ji rûyên kozmetîkî veqetîne. Plakirin û berfirehbûna germî di budceya toleransê de bihewîne. Dûv re rêbaza teftîşê li gorî nexşeyê bike.
Pêşkêşvanê biha ne her tim ew e ku bihayê yekîneyê bilindtir e.
Ew pir caran ew kes e ku berhema materyalê, pîvanên dawîn, vekolîna krîtîk û pakkirinê li derveyî nirxandinê dihêle, dûv re wan lêçûnan wekî ji nû ve xebat û derengketinê dişîne.
Pirsên Pir tên Pirsîn
Toleransa busbarê ya gerdûnî tune ye.
Hiyerarşiyek fonksiyonel bikar bînin: kontrolek hişktir ji bo cîhê kunan, rûberên têkiliyê û gavên hevberdanê; toleransên giştî yên lihevhatî yên pêvajoyê ji bo profîlên derve û taybetmendiyên valahiyê.
Mezinahiya pelê, stûrî, germahî, rêya makînekirinê, pêçandin û rewşa pîvandinê bandorê li ser gengazbûnê dikin. Ji bo nirxandinek taybetî ya pêvajoyê, nexşeya tevahî bişînin li şûna ku +/-0.05 mm li her pîvanê were sepandin.
Çatra kunê, pozîsyona rastîn a li gorî nîşanên fonksiyonel, pitch, dûrahiya qiraxê û her countersink an counterborn cuda cuda pênase bikin.
Tenê diameter tenê îspat dike ku girêkek dikare bikeve nav qulika takekesî. Ew lihevhatina bi termînalê, qutiyê an tevahiya komkirinê re îspat nake.
Diyar bike ka pîvanên pejirandinê berî an piştî pêçandinê derbas dibin.
Ne bixweber.
Ji bo şablonên bi qebareya bilind û stabîl, qulkirin dikare aborî be û dubare bibe, lê lixwebûna amûran, zivirandin, konîkasyon û rêça burrînê kontrolê hewce dike.
Kolandin an frezkirina CNC nermtir e û pir caran ji bo taybetmendiyên tevlihev an şablonên kunên krîtîk çêtir e, lê ew dema çerxê zêde dike.
Rêyeke hîbrîd dikare kunên gelemperî û tenê taybetmendiyên cîhê ku tenê bi qedandina CNC-ê têne çêkirin qul bike.
Erê.
Eger pêçek bi qalindahiya t bi awayekî yekreng li ser tevahiya dîwarê qulê bicîh bibe, diametera qulê dikare bi teorîkî bi qasî 2t kêm bibe, di heman demê de boyaxeke derveyî dikare bi qasî 2t mezin bibe.
Belavkirina rastîn a elektroplatkirinê li gorî geometrî, dendika herikê, maskekirinê û hêza avêtinê diguhere. Pîvanên krîtîk divê rewşa dawîn a plakekirinê û cihên pîvandinê diyar bikin.
Ti nirxek Ra ya yekane girêdanek bi berxwedana kêm garantî nake.
Ji bo balîfek têkiliyê ya makînekirî ya dijwartir, herî zêde 1.6 mîkrometre Ra, an jî ji bo balîfek makînekirî ya gelemperî herî zêde 3.2 mîkrometre Ra, dikarin wekî sînorên destpêkê yên RFQ-ê yên alternatîf xizmet bikin.
Diyar bike ka ev sînor berî an piştî pêçandinê derbas dibe. 1.6 heta 3.2 mîkrometre wekî benda pejirandinê diyar neke heya ku hem sînorê jorîn û hem jî sînorê jêrîn ji hêla fonksiyonel ve ne hewce be.
Pêdiviya dawîn di heman demê de bi rûtbûn, pêçandin, paqijiyê, zexta têkiliyê, pergala boltê, hevgirtinê, germahî û rêbaza pejirandinê ve girêdayî ye.
Daneya daneyê, rewşa piştgiriyê, rewşa azad an jî sînordar, rêbaza venêrînê û germahiya referansê diyar bikin.
Plaqeyên sifir ên zirav an dirêj dema ku têne girtin dikarin daket xuya bikin û piştî berdanê kevanê vedigerînin.
Eger civandin bi zanebûn plakayê asteng bike, wê şertê sazkirinê li ser nexşeyê diyar bike. Wekî din, pejirandina rewşa azad bi plakaya rûberê ya pejirandî an sazkirina CMM-ê hewce bike.
Ne yek ji wan bi awayekî gerdûnî çêtir e.
C11000 bi berfirehî ji bo pêkhateyên elektrîkê yên bi îhtîmala bilind tê bikar anîn. C10200 sifirê bê oksîjen e û dibe ku li cihên ku pêvajo an tevgera xizmetê ya bi oksîjenê ve girêdayî girîng e, were bikaranîn.
Standarda materyalê ya pêkan, germahî, konduktîvîtî, rêya tevlêbûnê, hewcedariya avakirinê, atmosfer û sertîfîkayê bidin ber hev.
Ji bo avantaja notan a ku serîlêdan bikar nayîne, pere nedin.
Na.
MTC pileya materyalê, pêkhate, germahî, an taybetmendiyên din ên hatine ragihandin ji bo germahiya an lota girêdayî piştgirî dike.
Ew cihê kunan, rûtbûn, kontrola xirrbûnê, xurdîbûn, stûriya pêçanê an guncawbûna komkirinê îspat nake.
Dibe ku ji bo siparîşên girseyî raporek gotara yekem a berfirehkirî, vekolîna pîvanan, tomarên plakkirinê, şopîneriyê û ceribandina elektrîkê ya dawîn li cihê ku hatî destnîşankirin hewce bike.
MTC, sererastkirina xêzkirinê, rapora gotara yekem an jî ya pîvanî, encamên qulên krîtîk û rûtbûnê, sertîfîkaya pêçandinê û xwendinên stûriya herêmî, rapora konduktîvîteyê li cihê ku pêwîst be, daneyên berxwedana dawîn ji bo girêdanên krîtîk, pejirandinên devjêberdanê û şopandina lotê bixwazin.
Divê pakêta rastîn berî pêşniyarê were li hev kirin ji ber ku çarçoveya teftîşê hem bandorê li bihayê û hem jî dema pêşengiyê dike.
Mesrefa giştî ya dakêşanê bingeha sifirê ya lihevkirî, berhema materyalên kirîn, amûr, makînekirin, rakirina xirr û dûvikan, paqijkirin, plakirin, vekolîn, pakkirin, barkirin, baca gumrikê û rîska ji nû ve xebatê vedihewîne.
Pêşkêşkerên li ser heman formula bihayê metal û çarçoveya qedandî bidin ber hev.
Bihayekî veguherînê yê erzantir dikare şaş be dema ku pîvanên dawîn ên pêçayî, teftîşa qulên krîtîk, mantiqa bermayiyên materyalê an pakkirinê ku rê li ber xirabûnê digire tê de cih nagire.
Dema şandinê: 14ê Tebaxa 2026an