
Rêbernameyeke pratîkî ya hilbijartina alloy ji bo parçeyên CNC, pêkhateyên elektrîkê, bushing, gerok û kombûnên pîşesaziyê
Dîroka Weşanê: 3ê Îlonê, 2026
Nivîskar: Hu Yanwei, Pisporê Teknîkî yê Cymber Metal
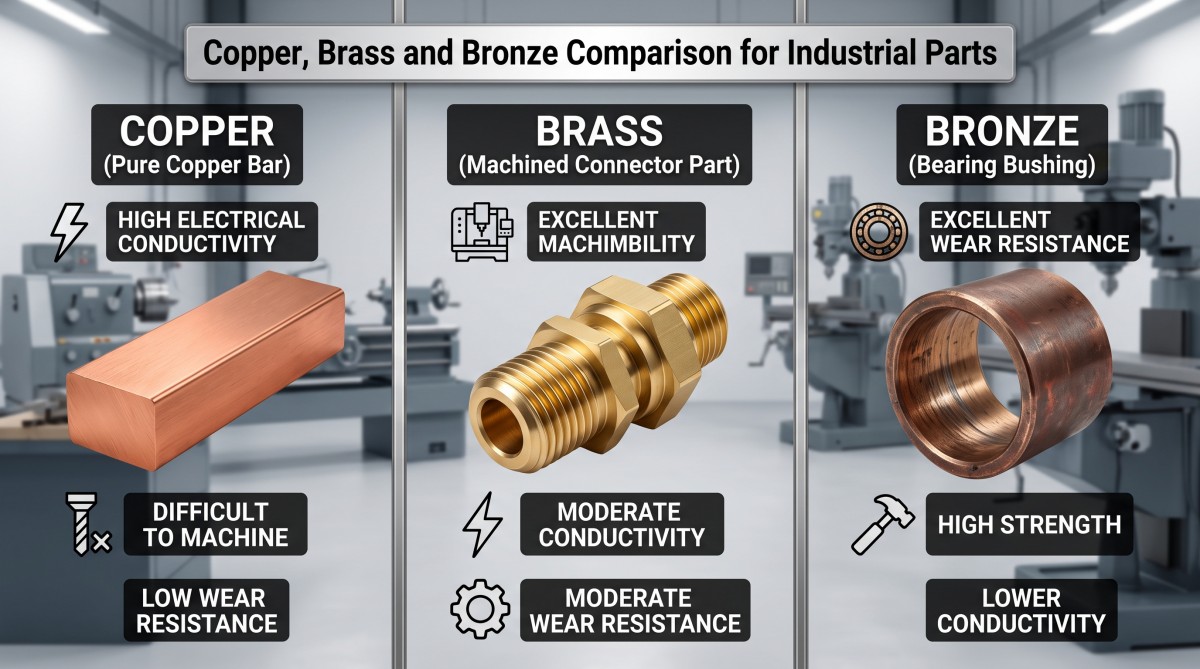
Dev ji hilbijartina sifir, pirinc an bronz li gorî reng û bihayê her kîloyekê berdin. Di pêşniyara makînekirinê de, malbata xelet dikare valahiyek erzan veguherîne çerxên hêdî, amûrên şikestî, parçeyên redkirî û têkçûna testa aşînê.
Ew armanca rastîn aberhevdana bronz a sifir û pirincîSifir bi gelemperî di warê guhêzbariyê de pêşeng e. Sifirê ku bi makîneya azad tê çêkirin bi gelemperî herî hêsan tê birîn. Sifir malbatek fireh e ku dema ku barkirin girîng be, şemitîn, westîn, korozyon an jî tevgera hilgirtinê pir caran qezenc dike. Ew gotin xalên destpêkê yên kêrhatî ne, ne taybetmendiyên kirînê ne.
Modeke têkçûnê ya hevpar hilbijartina sifirê saf ji bo têkiliyek xilîner e ji ber ku hejmara elektrîkê balkêş xuya dike, dûv re kifş dibe ku rûyê nerm li hember beşa hevberdanê diqelişe. Modeke din jî hilbijartina sifirek azad-makînekirî ya bi serşokê ye da ku dema makînekirinê berî kontrolkirina sînorkirinên materyalê yên bazara armanc were teserûf kirin. Buhayê yekîneyê rast xuya dike. Pêvajoya pejirandinê ne wisa ye.
Ji bo xala destpêkê ya berfireh a hilberê, li ser Cymber Metal binirxînin.berhemên sifirê saf, alavên sifirûalavên bronzrûpelan. Dûv re li gorî barê rastîn, herikîn, germahî, jîngeh û xêzkirinê pileya hilbijêrin.
Bersiva Bilez: Divê hûn kîjan materyalê hilbijêrin?
Dema ku veguhastina herikîn an germê serdest be û perçe dikare hişkbûna kêmtir û kontrola çîpê ya dijwartir tehemûl bike, sifirê paqij ê bazirganî hilbijêrin. Dema ku makînekirina bilez, pêşbînîkirî û konduktîvîteya nerm pêşîn in, pola pirincê ya guncaw hilbijêrin. Dema ku aşandin, kapasîteya barkirinê, westandin, korozyon an tevgera hilgirtinê ji konduktîvîteya herî zêde derbas dibe, pola pirincê hilbijêrin. Pol, germahî, şeklê hilberê û şert û mercên xizmetê dikarin rêza malbatî ya gelemperî berevajî bikin.
Di vê berawirdkirinê de yek metala "baştirîn" tune. "Tonz" bi tena serê xwe ne pileyek e, û "tûnc ku makîne dibe" her alloyek tûnc rave nake. Navê malbatê wekî etîketek lêkolînê bihesibînin; pileya kontrolkirî û standard wekî biryara kirînê bihesibînin.
Bi Rastî Wateya Sifir, Tûnc û Bronz Çi ye?
Di vê berawirdkirinê de sifirê bazirganî yê paqij wekî metala bingehîn tê hesibandin. C11000 bi gelemperî li cihên ku guhêzbariya elektrîkê û avakirin girîng in tê bikar anîn; C10200 û C10100 vebijarkên paqijiya bilindtir in ku divê hewcedariyên wan ên têkildarî oksîjenê û sertîfîkayê ji hêla taybetmendiya kirînê ve werin piştrast kirin.
Pirinc bi giranî ji malbateke sifir-zincê ye. Guhertinên piçûk di zinc, serşok, hesin, manganez û germahiyê de dikarin şekildan, hêz, tevgera korozyonê û çêbûna çîpê biguherînin. C26000 bi gelemperî ji bo şekildanînê tê hilbijartin, lê C36000 bi gelemperî dema ku makînekirina bi qebareya bilind pêşanî be tê hilbijartin.
Bronz ne yek alloy e. Bronzên qalayî an fosforî, bronzên alumînyûmê û bronzên nîkel-alumînyûmê xwedî mîkroavahiyên cuda ne û ji ber vê yekê jî guhêzbarî, lixwekirina amûran, tevgera beringan û bertekên korozyonê yên cuda hene. Daxwazek ku tenê dibêje "bronz" amade nîne ku were pêşkêş kirin.
Berawirdkirina Sifir û Tûncê: Bi kurtasî
Tabloya li jêr bandên plansaziya germahiya odeyê yên nîşaneyî dide. Ew sînorên gerdûnî nînin. Berî ku hûn nirxek di fermana kirînê de bidin, pileya rast, germahî, forma hilberê, standard, rêbaza ceribandinê û germahiyê piştrast bikin.
| Malbata materyalê | Notên temsîlî | Gehîneriya nîşaneyî li 20 °C | Meyla makînekirinê | Meyla lixwekirin û barkirinê | Sedemeke tîpîk ji bo hilbijartina wê |
|---|---|---|---|---|---|
| Sifirê bazirganî yê paqij | C11000, C10200, C10100 | Nêzîkî 97–101% IACS; bi qasî 56–58.6 MS/m | Makînebûna nisbî ya nizm heta navîn; kontrola çîpên nerm, gomî û burr dikare dijwar be. | Hişkbûna kêm; dikare di şemitîna hişk de biqelişe an veguhezîne | Busbar, rêber, parçeyên veguhestina germê û têkiliyên elektrîkê |
| Pirinc (Cu-Zn) | C26000, C26800, C36000, C37700 | Bi gelemperî nêzîkî 25–35% IACS, girêdayî pileya û germahiyê ye | Ji navîn heta pir bilind; C36000 pir caran wekî referansa makînebûnê ya 100 tê bikar anîn | Hêz û aşînek navîn; bi tundî bi serşok, çînko, avahiya qonaxê û rûnkirinê ve girêdayî ye | Amûrên pêvekirinê, valf, girêdan, parçeyên tornkirî û makînekirina bi arzanî |
| Tin an bronza fosforî | C93200, C51000, C51900, C52100 | Bi gelemperî nêzîkî 10-20% IACS | Navîn heta dijwar; kontrola çîpê û xitimîna amûran li gorî pileyê diguhere | Lihevhatina baş a beringan, westandin an tevgera biharê di pola rast de | Bushing, rondik, bihar, çerx û navrûyên şemitok ên barkirî |
| Aluminium an bronzê nîkel-aluminium | C95400, C95500, C63000 | Bi gelemperî nêzîkî 7–15% IACS | Pir caran daxwazkartir e; hişkbûn, hilbijartina amûran û kontrola germê girîng in | Berxwedana bilind, lixwekirin û korozyonê dema ku li gorî jîngehê be | Gêrên giran, alavên deryayî, valf û pêkhateyên aşînkirinê |
Bendên guhêzbarîyê bi zanebûn fireh in. Ji bo arastekirinê, 100% IACS li 20 °C bi qasî 58.0 MS/m ye, bi berxwedanek nêzîkî 1.7241 mîkro-ohm·cm. Rêjeyek ragihandî bêyî germahiya referansê û rêbaza ceribandinê ne temam e.
Nirxandinên makînekirinê heman pirsgirêk hene. Nirxandinek 100 bi gelemperî sifirê birrîna azad wekî pîvanek bikar tîne, lê laboratuar û pelên daneyan her gav ceribandinên wekhev bikar naynin. Nirxandin sozek leza birrînê nine. Geometrîya amûrê, germahî, mezinahiya beşê, sarincok, sazkirin û valakirina çîpê hîn jî biryar didin ka perçeyek bi qezenc dixebite an na.
Tenê ji bo ceribandina rêya zû, bandeke plansaziya nisbî ya ku bi gelemperî tê bikar anîn ev e: C36000 sifira makîneya azad100, bi qasî C26000 sifir30–40, C11000 sifir bi qasî20–30, bronza qalayî ya serşokkirî bi qasî60–80, û gelek bronzên aluminium an nîkel-aluminum bi qasî20–40Ev bend li gorî çavkanî, rêbaza ceribandinê, germahî û geometrîyê diguherin. Wan di bernameyek makînekirinê an îdiayek dema çerxê ya garantîkirî de kopî nekin; ceribandinek amûr û alavên temsîlî bimeşînin.
Bingeha daneyan:Ev rêzeyên plansaziya edîtorî ne ku bi daneyên referansê yên CDA/ASTM-ê yên ku bi gelemperî têne weşandin re hevaheng in. Ew nirxên pejirandina Cymber Metal nînin. Ji bo fermana rastîn standarda hilberê ya gazîkirî, pelê daneyên dabînkerê heyî û sertîfîkaya lotê bikar bînin.
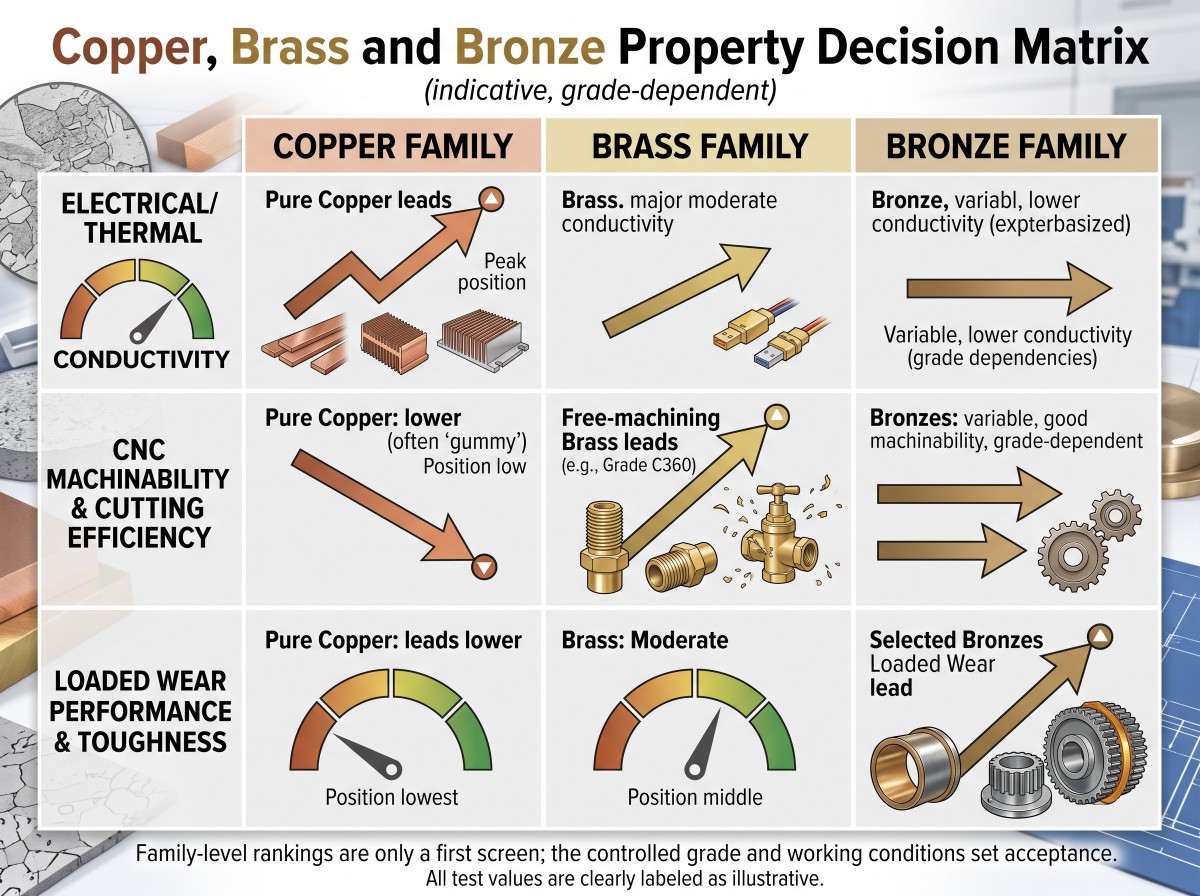
1. Gehînerî: Sifir Serdikeve, Lê Sêwirana Têkiliyê Hîn jî Girîng e
Eger parçe herikînê hilgire an germê belav bike, sifirê saf ê bazirganî bi gelemperî malbata yekem e ku tê nirxandin. C11000 û C10200 dikarin li nêzî rêza jorîn a guhêrbariyê rûnin, di heman demê de zinc, qalayî, aluminium, nîkel û lêzêdekirinên din bi gelemperî guhêrbariyê kêm dikin ji ber ku ew hêz an jî şiyana lixwekirinê zêde dikin.
Ew bazirganî bixweber xirab nîne. Zûbarek ku germ dixebite, di bin herikîna xelet de ditewe an jî hêza girtinê winda dike, dibe ku ji bilî îhtîmala herî bilind a nîmûnî, sêwirandin, nermbûn an rûberek cuda hewce bike. Berxwedana têkiliyê ji zexta girêdanê, rûtbûn, oksîd, îhtîmala pêçandinê û geometrîya navrûyê jî tê. Îhtîmala zêde ya îhtîmalê bi tena serê xwe performansa montajê pêşbînî nake.
Ji bo cemidandina çar tiştan, yekem nîqaşa li ser guhêrbarîyê bikar bînin:
- Pêdiviya herî kêm a guhêzbariyê an jî berxwedana herî zêde.
- Germahiya referansê, bi gelemperî 20°C dema ku rêbaza gazîkirî hewce dike.
- Rêbaza testê, cîhê nimûneyê, amûr û rewşa kalibrasyonê.
- Ka şert ji bo stoka tazî, perçeyek makînekirî, an rûyek dawîn a zêrkirî derbas dibe.
Ji bo sepanên paqijiya bilind an jî hesasiyeta oksîjenê, C10100, C10200 û C11000 wekî etîketên guhêrbar negirin. Bingeha rastîn a destnîşankirinê û sertîfîkayê piştrast bikin. Kategoriya sifirê saf a Cymber Metal xalek destpêkê peyda dike, lê taybetmendiya fermanê hîn jî serdest e.
Ji bo montajên elektrîkê, materyalê li ser bingeha ku ji bo sêwiranê girîng e bidin ber hev: ampacîtî, bilindbûna germahiyê, berxwedana girêdanê, giranî, şiyana xwarbûnê û lêçûna tevahî ya montajê. Alavayek bi îhtîmala guhêrbariyê ya kêmtir tenê dikare ji hêla bazirganî ve maqûl be heke sêwirana xaçerê, sarkirin û girêdanê ji hêla endezyariyê ve were pejirandin.
Li gorî geometrîya berhemê û taybetmendiya ku tê gazîkirin, plana ceribandinê dikare ji bo berxwedanê ASTM B193, ji bo guhêrbarîya herikîna eddy ASTM E1004 an jî ji bo berxwedana sifir IEC 60028 bi kar bîne. Divê fermana kirînê rêbaz, çap, referansa kalibrasyonê, cîhê nimûneyê û germahiya ragihandinê diyar bike; rêza "ceribandina guhêrbarîyê" ya gelemperî ji bo barkirinek nakok pir nezelal e.
2. Makînekirin: Pola Birîna Herî Zû Ne Her Tim Beşa Herî Baş e
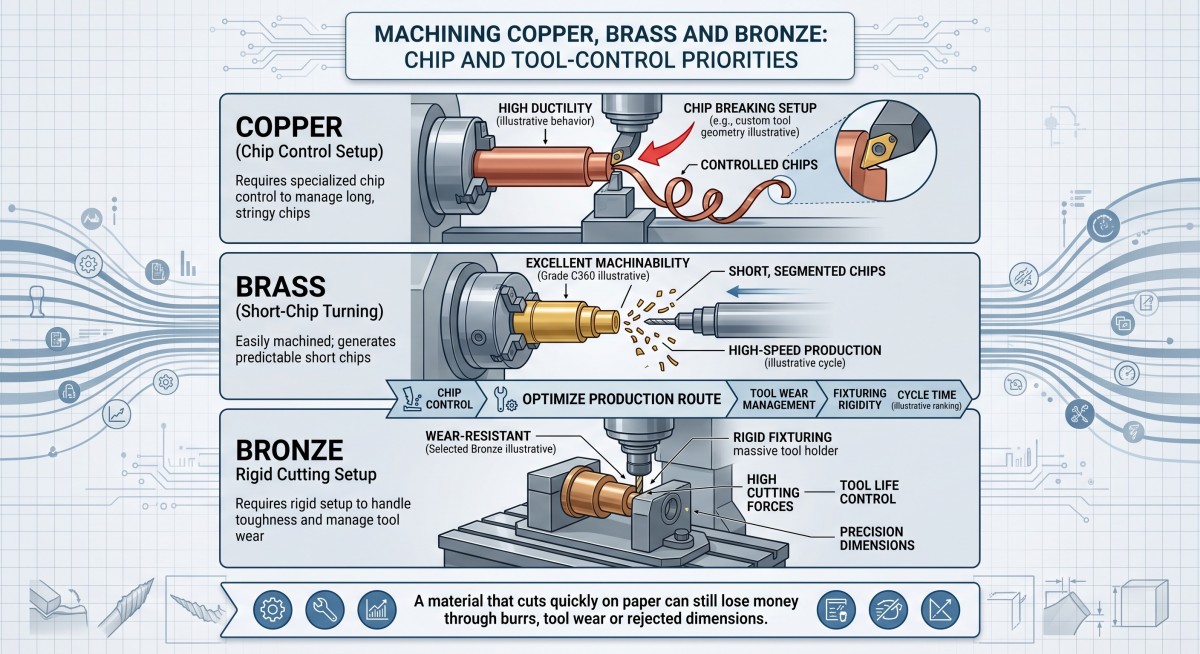
Makînebûn reftareke hilberînê ye, ne rengdêreke pazarvaniyê ye. Ew pêkhatina çîpan, lixwekirina amûran, xirrandin, qedandina rûyê erdê, şemitîna boyûtan, lihevhatina sarincokê û dema çerxerê ya pêwîst ji bo çêkirina perçeyek pejirandî vedihewîne.
Sifirê Paqij
Sifirê saf nerm û germîguhêz e. Ew dikare li ser amûrekê biçire, çîpên dirêj çêbike û dema ku destgira kar pir êrîşkar be deform bibe. Amûrên tûj û cilkirî, geometrîya erênî, piştgiriya ewle û derxistina çîpê ya dîsîplînkirî bi gelemperî ji zêdekirina leza milê girîngtir in. Qulên hundurîn û dîwarên zirav ceribandinek cuda heq dikin ji ber ku materyal dikare piştî vekirina kelepçeyê bizivire an jî xirab bibe.
Tûnc
C36000-a makînekirina azad ji bo parçeyên torîkirî û frezkirî populer e ji ber ku ew meyla çêkirina çîpên kurt û birêvebirî dike û rêjeyên bilind ên rakirina materyalê piştgirî dike. Ev yek her pola sifir nake wekhev. C26000 ji bo şekildanê tê nirxandin, lê materyalên celebê H59/H62 û sifirên bêserûber dikarin ji C36000 cuda bibirrin. Berî ku hûn pelek amûrê ji projeyek din kopî bikin, pola rastîn kontrol bikin.
Heke derana bilez a CNC-ê sînorkirina sereke be, rêya vala biSifirê makînekirina azad C36000wekî xalek referansê. Bipirse ka materyalê ku tê gotin bi rêberî hatiye çêkirin, gelo armanc sînorkirinên madeyê hene, û gelo rûyê dawîn an pêvajoya plakkirinê destûra makînekirinê diguherîne.
Tunc
Makînekirina bronzê ji hêsan bigire heya zehmet diguhere. Bronza qalayî ya serşokkirî dikare bi nisbeten baş bibire û reftara hilgirtinê ya kêrhatî pêşkêş dike. Bronza aluminiumê û bronza nîkel-aluminiumê xurttir û pir caran li hember aşînê berxwedêrtir in, lê ew dikarin aşîna amûrê û germahiya li ser qiraxa birînê zêde bikin. Sazkirinek hişk, pola pêveka guncaw, xwarina kontrolkirî û destûra rastîn a temenê amûrê beşek ji hilbijartina materyalê ne.
Ji ber vê yekê divê atolyeyek tenê "mesrefa makînekirinê ya saetekê" nebêje. Divê ew dema çerxê, xerckirina pêvekê, rakirina xirbeyan, vekolîn û berhema perçeyên pejirandî ji bo geometrîya rastîn bidin ber hev. Cymber Metal'skapasîteya makînekirina başdikare li hember nexşeyek 2D/3D û mezinahiya koma pêwîst were nirxandin.
3. Berxwedana Li Hemberî Lihevhatinê: Berî Navkirina Aloyê, Têkiliyê Pênase Bike
Eger pêkhate bûşing, şûşeyek kişandinê, gerîdeyek, rêber an jî plakaya şemitok be, "berxwedêrê lixwekirinê" ne agahiyek têrker e. Bar, leza, rewşa zext-leza (PV), rûnkirin, materyalê hevberdanê, germahî, qirêjî û kûrahiya lixwekirinê ya destûrdar diyar bikin.
Sifirê saf pir caran ji hêla elektrîkê ve baş dixebite lê ne materyalek bingehîn a beringê ye ku bi hişkî diqelişe. Dema ku rûyê dijber û rûnkirin nebaş bin, hişkbûna wê ya nisbeten kêm dikare bibe sedema çirandin, veguhestina zeliqok an zirara bilez a rûyê.
Pirinc dikare ji bo parçeyên mekanîkî yên sivik an navîn-kar, pêvek û navrûyên şemitok ên barkirina kêm-kêm guncan be. Makînebûna wê dikare balkêş be, lê divê pola makînekirina azad wekî cîgirê pirincê barkirina giran neyê pêşve xistin. Di xizmeta klorîda germ de, hin pirinc ji bo dezincîfîkasyonê an mekanîzmayên din ên korozyonê jî hewceyê nirxandinek taybetî ne.
Bronz ji endezyaran re qutiyek amûrên firehtir dide:
- C93200 bronza qalayî ya serşokkirî:kêrhatî ye li cihê ku lihevhatîbûn, bicîkirin û rûberên hilgirtinê yên makînekirî girîng in; lihevhatina têkildarî serşokê ji bo mebest û serîlêdanê piştrast bike.
- C95400 bronza aluminiumê:hêz û potansiyela lixwekirinê ya bilindtir ji bo parçeyên mekanîkî yên dijwar, bi şert û mercên makînekirin û korozyonê ku divê bi hev re werin nirxandin.
- C63000 bronza nîkel-aluminium:namzetek ji bo erkên barkirina bilind an jî yên têkildarî deryayê dema ku kîmyaya ava deryayê, leza, parastina katodîk û materyalên hevjînkirinê têne destnîşankirin.
- Bronza fosforî ya C51000/C51900/C52100:tevgera bihar û westandinê bi îhtîmala guhêzbariyê ya nerm; germahî pir caran bi qasî hevîrê nominal girîng e.
Ji bo pêkhateyek ku lê xişandin moda sereke ya têkçûnê ye, bidin ber hevplakaya bronz a aluminiumê C95400 ya li hember aşînê berxwedêrûC63000 bronza nîkel-aluminiumli hember jîngeha xêzkirin û xizmetê. Ji bo geometrîya hilgirtina qedandî, rêyek makînekirina bronz a kalîfîye bikar bînin û piştî pêvajoyê pîvanên dawîn verast bikin.
Tenê ji ber hişkbûnê pileya bronz pesend nekin. Rûyekî hişktir dikare zirarê bide şafta hevberdanê, perçeyên aşındêr bigire an jî bermayiyan nexe nav xwe. Berawirdkirinek derbasdar cot û rejîma rûnkirinê ya rastîn bikar tîne. Dema ku serîlêdan ji bo ewlehiyê krîtîk be an jî daneyên têkçûnê kêm bin, li şûna îdiayek malbatî ya gelemperî, ceribandinek aşînkirinê ya diyarkirî hewce dike.
4. Nexşeya Pol û Serlêdanê
Ji bo tengkirina RFQ-ê vê nexşeyê bikar bînin, ne ku nirxandina endezyariyê ji dest bidin.
| Pêşanîya serîlêdanê | Malbata yekem a ku li ser ekranê ye | Not an formên ku werin nîqaşkirin | Çi dikare bijartina yekem betal bike |
|---|---|---|---|
| Herî zêde guhêzbariya elektrîkê | Sifirê saf | C11000, C10200, C10100; plaka, çîp, şerît an jî otobar | Germahî, hêz, tewandina dubare, berxwedana movikan, welding an jî pêdiviyên têkildarî oksîjenê |
| Tornkirina CNC ya bi qebareya bilind | Tûnc | C36000 an jî pileya makîneya azad a pejirandî ya din | Sînorkirinên serşokê, pêdiviya avakirinê, jîngeha korozyonê an dermankirina rûyê |
| Beşa elektrîkî ku germ û barkirina dubare jî dibîne | Alava sifir | CuCrZr an jî hevbendiyeke din a diyarkirî ya bi îhtîmaleke bilind | Gehîneriya pêwîst, tevgera nermkirinê, pêvajoya welding û standard |
| Bearing, bushing, an jî washera teliyê | Tunc | C93200, bronza fosforî, C95400 an C63000 li gorî guncaw | Barê PV, rûnkirin, materyalê şaftê, gemarî û korozyon |
| Karê mekanîkî yê deryayî an jî ava deryayê | Malbata bronz an jî cupronikel | Namzetên C63000, C95400 an jî cupronikel | Leza ava deryayê, hevgirêdana galvanîk, parastina katodîk û standarda rast |
| Girêdana şikilandî an jî pêveka xemilandî/mekanîkî | Tûnc | C26000, C26800, C37700 an jî hevwateya pejirandî | Pêdiviya biharê, guhêzbarî, xetera dezincîfîkasyonê an sînorên rêziknameyî |
Kategoriya bronz a malperê ji bo sepanên bihar û westandinê referansek kêrhatî ya asta malbatê peyda dike. Bêyî ku standarda gazîkirî were kontrol kirin, nirxa germahî, nirxê konduktîvîteyê an toleransê ji formeke hilberê bo formeke din veguhezînin.
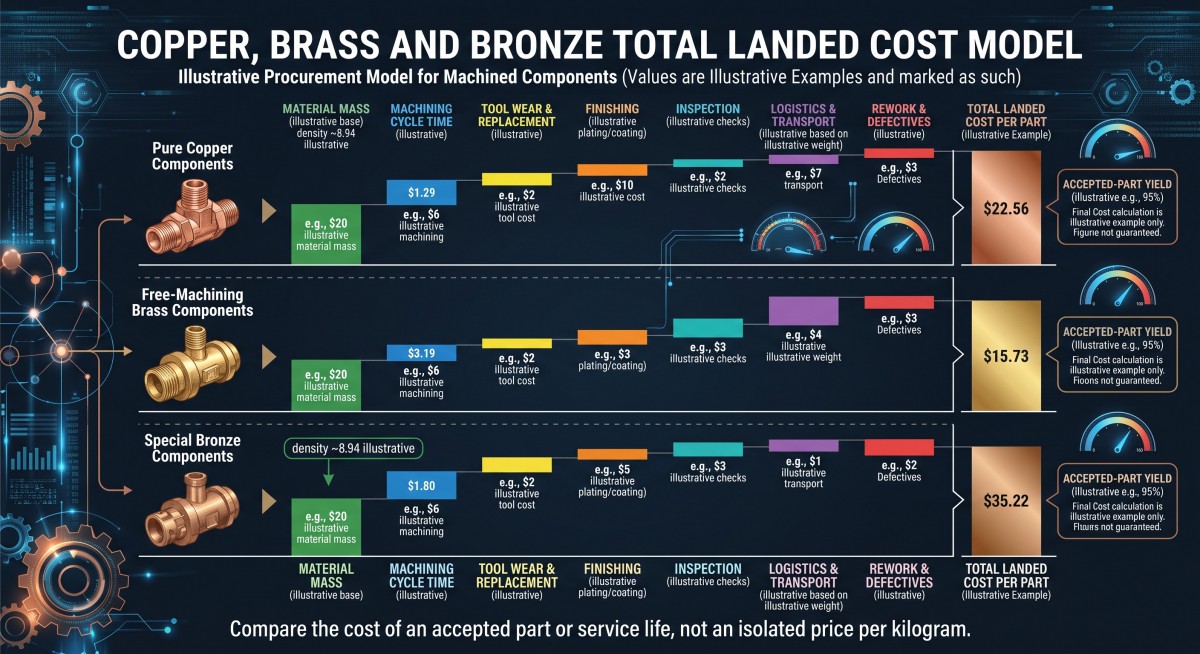
5. Mesrefa Giştî ya Dakêşanê Berawird Bike, Ne Tenê Rêjeya Metalê
Materyalê herî erzan li gorî kîlogramê dikare bibe parçeya herî biha ya pejirandî. Tîrbûn, rêjeya kirîn-firînê, dema çerxê, temenê amûrê, qedandin, vekolîn û parçeyên redkirî hemî encama bazirganî diguherînin.
Li ser bingehek hevpar bikar bînin:
Mesrefa dakêşandî ji bo her perçeya pejirandî = (materyal + veguherîn + amûr + qedandin + vekolîn û belge + pakkirin + barkirina hundir/îxracat, sîgorta, baca û ji nû ve xebata çaverêkirî − krediya bermayiyên pejirandî) / mîqdara qedandî ya pejirandî
Sînorên pêvajoyê eşkere bihêlin. Pêşkêşvanekî sifir ku valahiyek nêzîkî paqijiyê dide, dibe ku ji pêşkêşvanekî sifir ku pêkhateyek makînekirî ya qedandî dide erzantir xuya bike, lê her du hejmar ne berawirdî ne. Berevajî vê, valahiyek sifir a bi lêçûna materyalê bilindtir dikare bi ser bikeve ger temenê xizmetê du qat bike û girtina şûna neplankirî ji holê rake.
Ji bo texmînek yekem-derbasbûnê, densiteyên texmînî ji bo sifirê nêzîkî 8.9 g/cm³, ji bo gelek pirincan 8.4–8.7 g/cm³ û ji bo gelek bronzan 8.7–8.9 g/cm³ ne. Ev nirxên plansaziyê ne, ne cîgirê densiteya hevbendiya pejirandî an girseya pîvandî ya dabînkerê serê metreyê (kg/m) ji bo beşa diyarkirî ne. Derana fonksiyonel a wekhev bidin ber hev: lêçûna her perçeya pejirandî, lêçûna her metreya bikêrhatî, lêçûna her ampacîteyê an lêçûna her saeta xebitandinê.
Li ser texmînên li pişt her îdiaya "rizgarkirinê" bipirsin:
- Ma nirxa materyalê li gorî referansek sifir, çînko, an qalayî ya bi navkirî, bi tarîxên nirxandinê yên zelal û prîmên alloy hatiye endekskirin?
- Ma texmîna makînekirinê sazkirin, guhertina amûran, paqijkirina xirbeyan û vekolînê vedihewîne?
- Berhem li ser parçeyên pejirandî tê hesibandin an tenê li ser parçeyên dest pêkirî?
- Gelo pêçandin, dermankirina germê, paqijkirin û pakkirin di nav de ne?
- Kî xwediyê stûyê ye, û bi rastî çi krediyê li ser tê lihevkirin?
- Gelo berawirdkirin belgeyên pabendbûnê û sînorkirinên taybetî yên cihê gihîştinê vedihewîne?
Xeletiyeke bazirganî ya hevpar ew e ku çend quruş li ser madeya xav teserûf tê kirin, paşê ji bo her perçeyek ji bo operasyoneke zêde tê dayîn. Berî ku hûn hevbendiyê pesend bikin, modela lêçûnê li kêleka nexşeyê deynin.
6. Vekolîn û Belgekirin: Berawirdkirinê Bi Peyman Bikin
Pêşkêşvan dikare ji bo malbata rast pêşniyar bike û dîsa jî di rewşa xelet de radest bike. Berî hilberînê delîlan cemidîne:
| RFQ an jî tiştê fermana kirînê | Çi were pênasekirin | Çima girîng e |
|---|---|---|
| Nasnameya alloy | Nîşankirina UNS/EN/JIS/GB, sînorên kîmyayî û hevwateyên pejirandî | "Sifir", "tûnc" û "bronz" navên malbatê ne, ne pileya pejirandinê ne. |
| Forma berhemê | Lewhe, pel, bar, çîp, lûle, şerît, profîl an jî perçeya qedandî | Standarda derbasdar û cîhê ceribandinê dikare bi formê re biguhere. |
| Germahî/rewş | Rewşa rijandina bi teht, nîv-hişk, hişk, kişandî, kêmkirina stresê an jî rewşa rijandina diyarkirî | Gehînerî, hêz, bersiva biharê û tevgera makînekirinê bi şertê ve girêdayî ye. |
| Pêdiviyên fonksiyonel | Herikîn, germahî, bar, leza, PV, rûnkirin, korozyon û materyalên hevberdanê | Rêzkirineke milkê ya gelemperî nikare şûna daneyên bacê bigire |
| Pîvan û CTQ-yan | Revîzyona xêzkirinê, pîvanên bingehîn, tolerans, rûberî, pozîsyona kunan, qedandina rûyê erdê û destkeftî | Lihevhatina materyalê geometrîya beşa dawîn îspat nake |
| Plana ceribandinê | Rêbaza guhêzbarî/berxwedanê, testên hişkbûn an mekanîkî, testa lixwekirinê, nimûnegirtin û tomar | "Teftiye derbas bûye" ne şertek dubarekirî ye |
| Şopandinî | Nasnameya germ/rijandin/beş/bobîn/lotê ya ku bi MTC û etîketên pakêtê ve girêdayî ye | Rê li ber veqetandina sertîfîkayekê ji metala radestkirî digire |
| Belgeyên rêziknameyî | MTC, teftîşa partiya sêyemîn, RoHS, REACH an delîlên din ên taybetî yên cihê armancê | Pirinc/bronza serşokkirî û hêmanên din ên alloykirinê dikarin sînordarkirinan çêbikin. |
Ji bo delîlên paşxaneya dabînker, li Cymber Metal binêre.Amûrên CNC û EDMûsertîfîkaya kalîteyê û teftîşêrûpel. Ew çarçoveya kapasîteyê peyda dikin; ew şûna MTC-ya taybetî ya fermanê, rapora pîvanî an plana pejirandinê ya lihevkirî nagirin.
7. Herikîneke Hilbijartinê ya Pratîkî
Di nirxandina sêwiranê de vê rêzê bikar bînin:
- Moda têkçûnê diyar bikin.Ma rîsk ji ber zêdegermbûn, çirandin, lixwekirina aşınayî, westandin, korozyon, xirabûn, an lêçûna zêde ya makînekirinê ye?
- Taybetmendiya ne-gotûbêjkirî destnîşan bike.Gehînerî, germahî, bar, leza, sînorê lixwekirinê an jî CTQ-ya pîvandî wekî pêdiviyek pîvandî binivîse.
- Malbatê kurt bike.Sifirê saf, pirinc, bronza qalayî/fosforê, bronza alumînyûmê an bronza nîkel-alumînyûmê.
- Qat û şertê hilbijêre.Navê rastîn ê UNS-ê an jî destnîşankirina hevwate, standard û mîmarê binivîse.
- Rêya hilberînê hilbijêrin.Stokê birrîna bi kêr, derxistin, rijandin, bêronîkirin û makîneya CNC li gorî qebare û geometrîyê bidin ber hev.
- Nimûneyek nûner bicîh bînin.Piştî hemû operasyonên pêwîst, ne tenê valaya xav, rûyê dawî û pîvanên krîtîk kontrol bikin.
- Encama pejirandî biha bike.Berhem, temenê amûran, qedandin, belge, barkirin û ji nû ve xebatê tê de hebin.
- RFQ cemidîne.Nexşe, mîqdar, şert û mercên serîlêdanê, plana teftîşê û cîhê gihîştinê ji dabînker re bişînin.
Ji bo karê pir-pêvajoyî, dabînkirina materyalan, birîn, makînekirin, vekolîn û radestkirina hinardekirinê wekî pêvajoyek yekgirtî ya belgekirî hevrêz bikin. Berdestbûna heyî, MOQ, dem û belgekirin divê ji bo fermana rastîn werin piştrast kirin.
Tiştên ku di RFQ-ya xwe de bicîh bikin
Sînorê teknîkî ji her dabînker re bişîne:
- Aloya rastîn û standarda wekhev, heke hebe.
- Forma hilberê, pîvan, giranî an dirêjahiya birrînê.
- Germahî/rewş û taybetmendiyên mekanîkî an jî şiyana rêvebirinê ya pêwîst.
- Nexşeya 2D, modela 3D, nexşeya daneyê û sererastkirin.
- Toleransên krîtîk, qedandina rûyê erdê, pêçandin an hewcedariyên dermankirina germê.
- Herikîn, germahî, bar, leza, PV, rûnkirin û jîngeha korozyonê.
- Mîqdara nimûneyê, berdana yekem, daxwaza salane û dema bernameyê.
- Mekanîzmekirin, şekildan, derxistin, çêkirin, rijandin, rijandin, birîn û çareserkirina burrên wê.
- MTC, teftîşa partiya sêyemîn, RoHS, REACH, FAI/PPAP an hewcedariyên belgeyên din.
- Plana nimûnegirtinê, rêbazên ceribandinê, nelihevhatin û prosedurên guhertinê.
- Pakkirin, girseya pakêtê, etîket, mebest, Incoterm û armanca gihîştinê.
- Gelo berawirdkirin divê madeya xav, beşa qedandî, an jî tevahî lêçûna erdê be.
Ji bo nirxandinek li ser bingeha nexşeyê,Ji bo RFQ-ê bi Cymber Metal re têkilî dayninbi hevbendî, form, mîqdar, pîvanên krîtîk, şert û mercên xizmetê û pêdiviyên belgeyan re. Pêşkêşvan tenê dikare rêya pratîkî piştî dîtina wan hûrguliyan piştrast bike.
Xeta Jêrîn
Sifir bi gelemperî vebijarka guhêzbarîyê ye. Pir caran ji bo hilberînê pir caran ji bo pînc vebijarka aşitî, barkirin an korozyonê ye. Lê ew rêwerzên destpêkê ne, ne pejirandinên otomatîkî ne.
Taybetmendiya serketî pileya, rewşa hilberê, forma hilberê, rêbaza ceribandinê û pêvajoya dawîn destnîşan dike. Her wiha lêçûna parçeyên pejirandî li ser temenê karûbarê rastîn berawird dike. Ger parçe herikînê hildigire, bilindbûna germahiyê û berxwedana girêdanê hesab bike. Ger biqelişe, PV hesab bike û cotek hevberdanê biceribîne. Ger makînekirî be, nirxê çîp, amûr, çîp û vekolînê - ne tenê vala - diyar bike.
Pirsên Pir tên Pirsîn
Bi gelemperî, erê. Sifirê bazirganî yê paqij bi gelemperî bijartina xwedî îhtîmala herî bilind e ji ber ku pirinc û bronz ji bo hêz û aşînê zinc, qalay, aluminium, nîkel an hêmanên din lê zêde dikin. Nirxek ragihandî hîn jî bi pileya, germahî, şiklê hilberê, germahî û rêbaza ceribandinê ve girêdayî ye. Li şûna kêmtirîn encamek malbatê, standarda ku tê gazîkirin û encama taybetî ya lotê ya dabînker bikar bînin.
Pirinca bê-makîne ya C36000 bi gelemperî ji van sê malbatan ji bo torrkirina bi qebareya bilind ya herî hêsan e. Pirinca saf dikare çîp û xirriyên gomî çêbike, di heman demê de gelek bronzên aluminum û nîkel-aluminumê xişandina amûran zêde dikin. Pirinca bêserûber û germahiyên cûda dikarin ji C36000 cuda tevbigerin, ji ber vê yekê pola rastîn û geometrî bi ceribandinek nûner piştrast bikin.
Na. Bronz malbateke fireh e, û aşandin bi bar, leza, rûnkirin, rûyê berevajî, germahî û qirêjbûnê ve girêdayî ye. C93200, C95400, C63000 û bronzên fosforî pirsgirêkên cûda yên bering, hêz û korozyonê çareser dikin. Pirinceke azad-makînekirî dibe ku ji bo pêvekek sivik bes be lê ji bo bûşeke PV-ya bilind ne guncaw be.
Bi nirxandina bronzek pola hilgirtinê dest pê bikin, dûv re rewşa PV, materyalê şaftê, rûnkirin, valahî û xişandina destûrkirî kontrol bikin. C93200 dikare lihevhatin û makînekirina kêrhatî pêşkêş bike; bronzên aluminium û nîkel-aluminum dikarin hêz û potansiyela xişandinê ya bilindtir pêşkêş bikin. Sifir an pirincê paqij divê ji bo navrûyek şemitok a barkirî tenê ji daneyên konduktîvîteyê an makînekirinê neyê hilbijartin.
Bersiveke li ser tevahiya malbatê tune. Bronza nîkel-alumînyûm û kupronikel ji bo erkên deryayî berendamên hevpar in, di heman demê de hin pirinc ji bo dezinckirin û têkiliya galvanîk hewceyê vekolînek baldar in. Kîmyaya ava deryayê, leza, parastina katodîk, germahî, materyalên hevjînkirinê û standarda birêvebir divê beşek ji hilbijartinê bin.
Ne pêbawer e. Tîrbûn, mezinahiya beşê, bikaranîna materyalê, çerxa makînekirinê, temenê amûran, qedandin, teftîş, barkirin, baca gumrikê, xetera bermayiyan û guheztinê dikarin ji rêjeya metala xav girantir bin. Ji dabînkeran bipirsin ku heman pîvan û sînorê pêvajoyê bidin, dûv re lêçûna dakêşandî ya ji bo her perçeya pejirandî an jî temenê karûbarê yê hêvîkirî bidin ber hev.
Na. Konduktîvîtî C10100, C10200 an C11000 bi awayekî bêhempa destnîşan nake, û ew pîvan, germahî, naveroka oksîjenê, rewşa rûyê erdê an jî şopandinê îspat nake. Ji bo pêdiviyên têkildarî oksîjenê, ceribandinek kîmyayî an oksîjenê ya guncaw û sertîfîkayek bi lotê ve girêdayî bikar bînin; tenê bi xwendina rûyê erdê ya bilez ve girêdayî nebin.
Pêdiviyên cûda dibin, lê kirrûbir bi gelemperî MTC-ya girêdayî lotê, rapora vekolîna pîvan û dîtbarî, qeyda ceribandina konduktîvîteyê an mekanîkî ya ku hatî destnîşankirin, referansa xêzkirin û sererastkirinê, navnîşa pakkirinê û her belgeyên rêziknameyî an yên partiya sêyemîn dixwazin. Diyar bikin ka kî her belgeyê piştrast dike û etîketa pakêtê çawa bi loteya hilberînê ve girêdayî ye.
Ger tê zanîn, alavê rast, şiklê hilberê, pîvan, tolerans, mîqdar, rêya makînekirin an çêkirinê, erkê elektrîkî an mekanîkî, bar û leza, rûnkirin, jîngeha korozyonê, dermankirina rûyê, sertîfîka, mebest û bernameyê peyda bikin. Nexşeyek û ravekirinek kurt a xetera têkçûnê ji "materyalê çêtirîn" an "bihayê herî nizm" bikêrtir in.
Dema şandinê: Îlon-03-2026